фитинги AISI 304 нержавеющей стали -трубный -цена составит от 3,50 до 11,00 долларов США за килограмм. Включают фитинги под приварку встык, под приварку враструб и резьбовые фитинги.
Фитинги AISI 304 (UNS S30400, материал WP304 по ASTM A403, отечественный аналог — 08Х18Н10) — это соединительные и фасонные детали трубопровода из аустенитной стали 18/8: отводы, тройники, переходы, заглушки, крестовины, отбортовки и кованые детали. Выпускаются в двух больших группах: приварные под стыковую сварку DN 15…DN 1200 по ASME B16.9 / ГОСТ 17375-2001 и кованые — резьбовые или под сварку в раструб — DN 6…DN 100 по ASME B16.11. Предел текучести ≥ 205 МПа, PREN ≈ 18–19, диапазон рабочих температур от −196 до +425 °C. Ключевое ограничение — молибдена в составе нет, поэтому хлоридсодержащие среды этой марке противопоказаны.
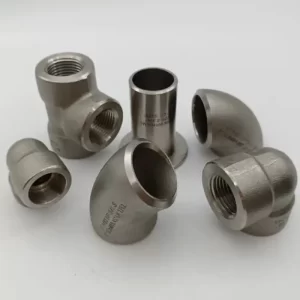
фитинги из нержавеющей стали 304
Фитинги AISI 304 — самая ходовая номенклатура в нержавеющем трубопроводе, но не самый дешёвый узел.Пересчёт на килограмм выходит в 3–6 раз дороже листа или трубы: в стоимости детали сидят формовка, аустенизация, разделка фаски и контроль. На длинной обвязке экономия на типе фитинга заметна сильнее, чем разница между марками стали.
Штампованный (бесшовный) фитинг и сварной из трубы — не одно и то же.При равных размерах бесшовный дороже на 20–45 %, но в нём нет продольного шва в зоне максимальных напряжений. На циклике и на тонкой стенке SCH 10S это решает ресурс.
Фасонная деталь определяет гидравлику линии.Один отвод R = 1D даёт ξ ≈ 0,5–0,9, тот же отвод R = 1,5D — ξ ≈ 0,3–0,5. На двадцати отводах DN 100 при 2,5 м/с замена коротких на нормальные экономит около 0,5 кВт мощности насоса круглосуточно.
Резьбовые фитинги 304 — худший вариант для воды с хлоридами.Резьба создаёт щель, наклёп и остаточные растягивающие напряжения одновременно. Это три условия КРН в одном соединении; на хлорированной воде их меняют на приварные.
Тепловложение при монтаже важнее марки.304 сенсибилизируется в интервале 425–870 °C: карбиды хрома уходят по границам зерна, и зона термического влияния теряет коррозионную стойкость быстрее, чем кто-либо готов признать. Стенка от 6 мм — только 304L или сдвоенный материал 304/304L.
Половина «отказов материала» — это грязь, а не сталь.Свободное железо от углеродистого инструмента, цвета побежалости и отсутствие пассивации после монтажа дают ржавые потёки за считаные недели. Проблема поверхностная, лечится травлением и пассивацией по ASTM A967.
Ценообразование на фитинги из нержавеющей стали AISI 304 зависит от типа соединения, сложности производства и толщины стенки. Бесшовные приварные фитинги (butt-weld) оцениваются преимущественно по весу и графику толщины стенки, в то время как кованые резьбовые и раструбные (socket weld) фитинги имеют более высокую удельную стоимость из-за затрат на механическую обработку поковок и прецизионную нарезку резьбы.
| Тип фитинга и соединение | Диапазон размеров (NPS) | Класс давления / График стенки | Приблизительная цена за штуку (USD) | Приблизительная цена за кг (USD) |
| Приварной отвод 90° (Butt-Weld) | 1/2″ – 12″ | SCH 40S / STD | $3.50 – $145.00 | $3.50 – $5.50 |
| Равнопроходной тройник (Butt-Weld) | 1/2″ – 10″ | SCH 40S / STD | $5.00 – $210.00 | $4.00 – $6.50 |
| Раструбный отвод 90° (Socket Weld) | 1/4″ – 4″ | 3000 LB / 6000 LB | $4.50 – $65.00 | $6.00 – $10.50 |
| Резьбовой тройник (NPT/BSPT) | 1/4″ – 4″ | 3000 LB | $6.00 – $85.00 | $7.00 – $11.00 |
| Полнопроходная муфта / Муфта разъемная | 1/2″ – 3″ | 3000 LB | $3.00 – $95.00 | $6.50 – $10.00 |
| Концентрический переходник (Reducer) | 1″ x 3/4″ – 12″ x 10″ | SCH 40S | $8.00 – $180.00 | $3.80 – $6.00 |
Примечание: Оптовые проектные поставки, нестандартные стандарты резьбы (NPT, BSPT, BSPP) и сертификаты испытаний материалов (MTR EN 10204 3.1) являются ключевыми факторами, влияющими на итоговую коммерческую смету.
Слово «фитинги» в русской технической практике объединяет две разные номенклатуры, которые почти никогда не пересекаются ни по размерам, ни по способу монтажа. Первая — приварные детали под стыковую сварку (butt weld, BW): отводы, тройники, переходы, заглушки, крестовины, отбортовки. Вторая — кованые фитинги: муфты, сгоны, ниппели, угольники, бочонки, пробки, выполняемые под резьбу или под сварку в раструб. Первые ставятся на магистраль, вторые — на импульсные линии, дренажи, воздушники и обвязку КИП.
Материал — аустенитная хромоникелевая сталь 18/8. Фитинги AISI 304 не блещут ни прочностью, ни коррозионной стойкостью, зато предсказуемы, дешёвы, отлично варятся и есть на складе в любом сортаменте. Именно на них закрывается основная масса задач водоснабжения, пищевой, фармацевтической и вентиляционной обвязки, где нет хлоридов и нет температур выше 400 °C.
Материальный стандарт на приварные детали — ASTM A403 (класс WP для бесшовных, класс W для сварных), на кованые — ASTM A182. Размерные стандарты — ASME B16.9 и ASME B16.11 либо отечественные ГОСТ 17375-2001 и ГОСТ 17376-2001. Полный сортамент приведён в разделе фитинги BW, кованая номенклатура — в разделе кованые фитинги.
Выбор между группами — это первое решение при подборе фитингов AISI 304, и он почти всегда определяется диаметром и доступом к монтажу, а не давлением.
Приварные фитинги AISI 304 дают сплошное соединение с трубой: шов становится частью линии, внутренний проход гладкий, а гидравлическое сопротивление шва — ξ ≈ 0,02–0,05, то есть на порядок ниже любого фасонного элемента. Это оптимальная номенклатура для DN 50 и выше: 90 % промышленных магистралей из 304 собраны отводами и тройниками под стыковую сварку.
Кованые фитинги AISI 304 делают из поковки по ASTM A182 (F304), они идут с резьбой NPT или G либо с раструбом под сварку. Диапазон — DN 6…DN 100, классы по давлению 2000, 3000, 6000 и 9000. Кованая деталь прочнее литой и не требует разделки кромок, поэтому её берут там, где приварной вариант физически не поставить: врезка манометра, дренаж в самой нижней точке, воздушник, импульсная линия на датчик.
| Параметр | Приварные (ASME B16.9) | Кованые (ASME B16.11) |
| Диапазон размеров | DN 15…1200 (NPS ½…48) | DN 6…100 (NPS ⅛…4) |
| Толщина стенки | SCH 5S…XXS (ходовые — 10S, 40S, 80S) | классы 2000 / 3000 / 6000 / 9000 |
| Тип соединения | стыковая сварка, фаска ≈ 37,5° | резьба NPT / G или сварка в раструб |
| Материал | ASTM A403, марка WP304 | ASTM A182, марка F304 |
| Толщина стенки по норме | не менее 87,5 % номинала | задаётся телом поковки |
| Ходовая область | магистрали, большие диаметры, циклика | КИП, дренажи, воздушники, малый проход |
| Ограничение | требуется разделка и контроль шва | щелевая коррозия по резьбе, выше трудозатраты на единицу массы |
Вывод простой: до DN 40 при ограниченном доступе берите кованый фитинг AISI 304, от DN 50 — приварной. Смешивать номенклатуры в одном узле можно, но не стоит: у них разные стандарты приёмки и разные требования к контролю.
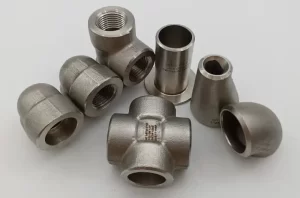
фитинги из нержавеющей стали 304 производитель завод
Номенклатура фитингов AISI 304 закрывает все задачи компоновки, и каждая позиция уже разбиралась отдельно:
1. Отводы— изменение направления на 45°, 90° и 180°, радиусы 1D, 1,5D, 3D и 5D. Наиболее нагруженный по износу элемент на пульповых и абразивных линиях.
2. Тройники— равнопроходные и переходные. Самая нагруженная деталь обвязки: напряжения у линии пересечения достигают четырёхкратных от прямого участка.
3. Переходы— концентрические и эксцентрические, для стыка разных диаметров. Эксцентрический ставится срезом вниз, чтобы не собирать воздушную пробку и не создавать карман для дренажа.
4. Заглушки— эллиптические и плоские; эллиптическая держит давление существенно лучше плоской при той же массе.
5. Крестовины— четыре конца, применяются редко: узел сложнее контролировать, обычно заменяются двумя тройниками.
6. Отбортовки (stub ends)— под свободный фланец, когда узел нужно периодически разбирать.
7. Кованые детали— муфты, сгоны, ниппели, угольники, пробки, бочонки; ставящаяся на резьбу номенклатура по ASME B16.11 или на сварку в раструб.
Разбирая по отдельности отводы, переходы и тройники, о которых уже написаны материалы, важно держать в голове, что в одном узле они работают совместно. Ошибка в одной позиции — например, короткий отвод на пульповой линии — сдвигает износ на следующую деталь, и через год встаёт соседний элемент.
Размерные стандарты нормируют геометрию, материальные — химию и механику. Это два независимых пункта договора, и в заявке их указывают отдельно, иначе при приёмке возникнет спор «деталь не по тому стандарту».
| Система | Размерный стандарт | Материальный стандарт | Область |
| Американская | ASME B16.9 (приварные), ASME B16.11 (кованые), ASME B16.25 (фаски), ASME B16.28 (короткие отводы) | ASTM A403 (WP304), ASTM A182 (F304) | нефтегаз, экспортные проекты |
| Российская | ГОСТ 17375-2001 (отводы), ГОСТ 17376-2001 (тройники), ГОСТ 17378-2001 (переходы), ГОСТ 17379-2001 (заглушки), ГОСТ 17380-2001 (общие требования) | ГОСТ 5632 (марки стали) | объекты под Ростехнадзор, СНГ |
| Европейская | DIN 2605 (отводы), DIN 2615 (тройники), DIN 2616 (переходы), DIN 2617 (заглушки) | EN 10222-5, EN 10088 | импортное оборудование, ЕС |
| Вспомогательная | MSS SP-43, MSS SP-83, MSS SP-95, MSS SP-97 | — | тонкостенные и кованые детали |
В заявке на фитинги AISI 304 всегда указывают два норматива — размерный и материальный; их смешение и есть источник большинства споров при приёмке.
Практический нюанс, который стоит зафиксировать в договоре: ГОСТ 17375-2001 и родственные ему стандарты формально написаны под углеродистую и низколегированную сталь. Для нержавеющей детали берут размерный ряд оттуда, а марку задают по ГОСТ 5632 или ASTM A403. Отсюда типичная ситуация: фитинги AISI 304 геометрически соответствуют чертежу, но сертификат оформлен на другой норматив, и проектировщик требует согласования заново.
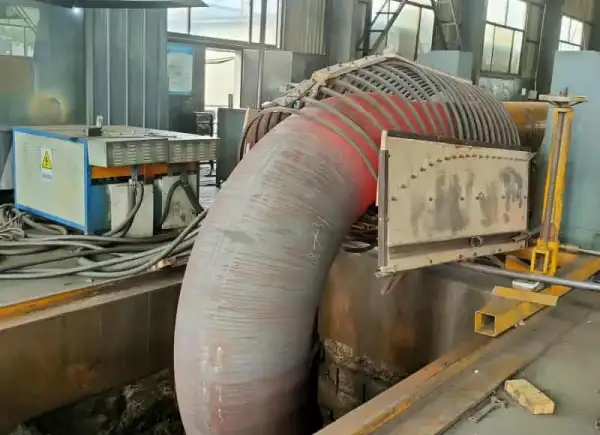
фитинги 304 производитель завод -трубный
Монтажные размеры — то, что проверяют на входном контроле в первую очередь. У приварных деталей они совпадают между ГОСТ 17375-2001 и ASME B16.9 практически во всём ходовом диапазоне, поэтому деталь, заказанная по одной системе, встаёт на место детали по другой — но только при совпадении серии стенок.
| Параметр | ASME B16.9 (NPS ½…24) | ГОСТ 17375-2001 и аналоги |
| Центр-торцевой размер | ±2 мм (½…24″); ±3 мм (26…30″); ±5 мм (32…48″) | ±2 мм |
| Наружный диаметр по фаске | ±1,6 мм (½…2½”); +4 / −3,2 мм (5…8″); +6,4 / −4,8 мм (10…48″) | по ГОСТ 17380-2001 |
| Толщина стенки | не менее 87,5 % номинала | не менее 87,5 % номинала |
| Овальность торца | в пределах допуска на диаметр | в пределах допуска на диаметр |
| Угол отвода | 90° и 45° в пределах допуска на размеры | 90° и 45° |
| Фаска | ≈ 30…37,5° с притуплением 1,6 ± 0,8 мм | по ГОСТ 17380-2001 |
Главная ловушка — та самая цифра 87,5 %. Норма не задаёт толщину, она задаёт нижнюю границу: фитинг AISI 304 законно приходит на 12,5 % тоньше заказанного. На тонкостенных сериях SCH 10S и 5S это уже критично, потому что расчётный запас по внутреннему давлению невелик, а овальность торца напрямую влияет на качество корневого шва. Если линия ответственная, для фитингов AISI 304 минимальную толщину прописывают в заказе отдельным требованием и подтверждают замером по каждому концу, а не по одному.
Химия фитингов AISI 304 и трубы совпадает, что удобно: сварной шов не сталкивается с разнородным по составу металлом.
| Элемент | Мин, % | Макс, % | Типично, % | Роль в составе |
| C | — | 0,08 | 0,04–0,06 | Прочность в ущерб стойкости к МКК: выше 0,03 % растёт риск сенсибилизации |
| Mn | — | 2,00 | 1,2 | Раскисление, стабилизация аустенита |
| Si | — | 1,00 | 0,5 | Раскисление; избыток ухудшает свариваемость |
| P | — | 0,045 | 0,030 | Вредная примесь, снижает пластичность |
| S | — | 0,030 | 0,010 | Вредная примесь, провоцирует горячие трещины |
| Cr | 18,0 | 20,0 | 18,5 | Пассивная плёнка, основа коррозионной стойкости |
| Ni | 8,0 | 11,0 | 8,5 | Стабилизирует аустенит, даёт пластичность при криогенике |
| N | — | 0,10 | 0,05 | Твёрдый раствор, слегка повышает прочность |
| Механическое свойство | Значение для WP304 | Стандарт |
| Предел текучести (0,2 %), МПа | ≥ 205 | ASTM A403 |
| Предел прочности, МПа | ≥ 515 | ASTM A403 |
| Относительное удлинение, % | ≥ 28 (у деталей малого размера до 40) | ASTM A403 |
| Твёрдость, HB | ≤ 201 | ASTM A403 |
| Ударная вязкость при −196 °C, Дж | не нормируется; фактически 60–120 | ASTM A403 / справочно |
| Физическое свойство | Значение |
| Плотность, г/см³ | 7,9 |
| Температура плавления, °C | 1400–1450 |
| Теплопроводность при 100 °C, Вт/(м·К) | 16,2 |
| Удельная теплоёмкость, Дж/(кг·К) | 500 |
| Удельное электросопротивление, мкОм·м | 0,72 |
| Модуль упругости, ГПа | 193–200 |
| КТР (20…400 °C), 10⁻⁶ 1/°C | 17,3 |
У фитингов AISI 304 сочетание низкой теплопроводности и высокого КТР — это ровно то, что портит жизнь сварщику: тепло уходит из зоны шва медленно, металл расширяется сильно, и после остывания в детали остаётся заметное остаточное напряжение. На фитингах AISI 304 большого диаметра это выливается в «уход» оси при приварке и в коробление тонкостенных торцов.
Фитинги AISI 304 — это не только соединение, но и потеря напора. Оценивают её через коэффициент местного сопротивления ξ и динамическое давление ρv²/2.
| Элемент | ξ (справочно) | Комментарий |
| Отвод 90°, R = 1D | 0,5–0,9 | короткий радиус, тесная компоновка |
| Отвод 90°, R = 1,5D | 0,3–0,5 | стандарт по умолчанию для магистралей |
| Отвод 90°, R = 3D | 0,2–0,3 | абразивные и пульповые линии |
| Отвод 45° | 0,2–0,35 | плавный разворот |
| Тройник на проходе | 0,3–0,6 | ответвление перекрыто |
| Тройник на ответвлении | 1,0–2,0 | разделение или слияние потока |
| Переход концентрический | 0,05–0,25 | сужение мягче, чем расширение |
| Заглушка, пробка | — | протока нет |
| Стык с усилением шва | 0,02–0,05 | на каждый сварной шов |
Числа справочные: ξ зависит от режима течения и отношения радиуса к диаметру, поэтому в поверочном расчёте их берут из гидравлического справочника, а не из каталога деталей.
Порядок величины полезно посчитать на пальцах. Линия DN 100, скорость 2,5 м/с, вода: динамическое давление ρv²/2 = 3125 Па. Двадцать отводов R = 1D при ξ = 0,7 дадут 44 кПа потерь, те же двадцать отводов R = 1,5D при ξ = 0,4 — около 25 кПа. Разница 19 кПа при расходе 0,0196 м³/с и КПД насоса 0,7 — это примерно 0,5 кВт постоянной мощности, то есть около 4000 кВт·ч в год. Насос платит за геометрию отвода каждый час работы линии.
Второй эффект — износ. На пульповых и абразивных средах короткий отвод R = 1D концентрирует удары частиц на внешней образующей и выходит из строя раньше, чем соседняя труба. Увеличение радиуса до 3D разгоняет поток по большей площади и растягивает ресурс в разы при том же материале.
Отвод 90°, R = 1DОтвод 90°, R = 1,5DОтвод 90°, R = 3DОтвод 45°Тройник на проходеТройник на ответвленииПереход концентрическийЗаглушка, пробкаСтык с усилением шва
| Марка | UNS | σт, МПа | σв, МПа | PREN | КТР, °C | Макс. температура, °C | Отн. стоимость | Рекомендуемое применение | Ключевое ограничение |
| 304 | S30400 | 205 | 515 | 18–19 | ≈10 | 425 | 1,0 | Вода, пищевые и фармацевтические линии, вентиляция, слабые органические кислоты | Нет молибдена: хлориды и морская вода исключены |
| 304L | S30403 | 170 | 485 | 18–19 | ≈10 | 425 | 1,05 | Сварные узлы, где аустенизация после монтажа невозможна | Ниже прочность, та же хлоридная слабость |
| 316L | S31603 | 170 | 485 | 23–25 | ≈25 | 450 | 1,6–1,8 | Умеренные хлориды, ЦБП, мокрое газоочищение | Не держит морскую воду и концентрированные хлориды |
| 321 | S32100 | 205 | 515 | 18–19 | ≈15 | 600+ | 1,3 | Интервал 425–870 °C, где 304 сенсибилизируется | Хлоридная стойкость та же, что у базовой марки |
| 2205 | S32205 | 450 | 620 | 34–36 | ≈35 | 300 | 2,2–2,6 | Хлориды умеренной агрессивности, морские системы | Хрупкость при 475 °C, сигма-фаза выше 300 °C |
| 904L | N08904 | 220 | 490 | 34–36 | ≈40 | 400 | 3,5–4,5 | Серная и фосфорная кислота, агрессивные среды без КРН | Узкий сортамент, длительные сроки поставки |
Из таблицы видно главное: по механике фитинги 304 не проигрывают почти никому в диапазоне до 425 °C. Проигрыш начинается там, где появляются хлориды или температура ползучести, и он не плавный, а обвальный — ресурс падает с десятилетий до месяцев. Для обвязки с хлоридами выбор между фитингами 304 и 316L — это выбор между ремонтом на второй год и десятью годами спокойной работы.
PREN = Cr + 3,3·Mo + 16·N = 18,5 + 0 + 0,8 ≈ 19. Молибдена нет, азота мало — цифра невысокая, и вся коррозионная картина марки из неё следует.
| Среда | Поведение фитингов 304 | Ограничение |
| Пресная вода, пар, конденсат | Стойкие; ресурс 20–30 лет и выше | Хлориды не выше 200 мг/л при комнатной температуре |
| Питьевая вода после хлорирования | Работают при умеренном остаточном хлоре | Застойные зоны и щели — начало питтинга |
| Морская вода, рассолы, гипохлорит | Не применять | КТР ≈ 10 °C: питтинг начинается уже при комнатной температуре |
| Органические кислоты, щёлочи | Стойкие в разбавленных средах | Концентрированные восстановители разрушают плёнку |
| Хлоридные среды при 50–150 °C | Склонность к КРН | Порог по температуре и растягивающим напряжениям |
| 425–870 °C (сварка, термообработка) | Сенсибилизация, МКК | Требуется низкоуглеродная марка или стабилизация титаном |
Разбор поведения фитингов AISI 304 по механизмам. Питтинговая коррозия стартует на неоднородностях: включениях, окалине, следах железа. Формально допустимый предел для 304 в водных средах — около 200 мг/л хлоридов при комнатной температуре, но это усреднённая цифра для чистой поверхности; на подплавленном шве с цветами побежалости язвы появляются и при вдвое меньшем содержании. Щелевая коррозия опаснее тем, что её не видно: под прокладкой, в зазоре фланца, в резьбе доступ кислорода ограничен, пассивная плёнка не восстанавливается, и коррозия идёт в глубину. Именно поэтому резьбовой фитинг 304 на хлорированной воде — плохая идея: здесь одновременно собираются щель, наклёп от нарезки и остаточное растягивающее напряжение. КРН для 304 реализуется в интервале 50–150 °C при наличии хлоридов и растягивающих напряжений — и сварочные остаточные напряжения попадают в этот сценарий без всякой внешней нагрузки. МКК приходит из аустенизации: в интервале 425–870 °C хром связывается в карбиды по границам зерна, приграничные зоны обедняются, и коррозия идёт по границам, теряя целые зёрна. Проверяется по ASTM A262 (практика E) или ГОСТ 6032.
Отдельная история — свободное железо. Частицы углеродистой стали, занесённые щёткой, кругом, стружкой или грузовой оснасткой, на нержавеющей поверхности работают как анод. Ржавые потёки через месяц после сдачи объекта — это в 9 случаях из 10 не коррозия самой стали, а загрязнение поверхности. Определяется капельной пробой по ASTM A380, лечится травлением и пассивацией.
Как избежать дефектов сварки: рекомендации и устранение неисправностей.
Присадочный материал для фитингов AISI 304 — ER308L по AWS A5.9 (отечественные аналоги — Св-04Х19Н9, Св-06Х19Н9Т по ГОСТ 2246), для ручной дуговой — электроды типа Э-08Х19Н10Г2Б или E308L-16. Низкоуглеродная присадка здесь не перестраховка: она компенсирует то, что основной металл может содержать до 0,08 % углерода.
Режимные ограничения по опыту: погонная энергия 0,5–1,5 кДж/мм, межпроходная температура не выше 150 °C, корень — на аргоне с защитой обратной стороны шва. Отсутствие поддува означает окалину внутри трубы, а окалина — это обеднённый хромом слой и готовое место для язвы. После сварки шов зачищают, удаляют цвета побежалости и пассивируют по ASTM A967.
| Дефект | Причина | Решение |
| Ржавые потёки по шву через 2–4 недели | Свободное железо от углеродистого инструмента, окалина не удалена | Отдельный инструмент для нержавейки, травление и пассивация по ASTM A967, контроль по ASTM A380 |
| Питтинг вдоль границы шва | Цвета побежалости, обеднение хрома под окислом | Зачистка до чистого металла, пассивация, снижение погонной энергии |
| Горячие (кристаллизационные) трещины | Повышенные S и P, неблагоприятная форма шва, высокий ток | Контроль серы в присадке, оптимизация формы валика, снижение тока |
| МКК в зоне термического влияния | Сенсибилизация при 425–870 °C, толстая стенка | Марка 304L или сдвоенный материал для стенки от 6 мм, контроль межпроходной температуры |
| Непровар корня | Малая разделка, нет зазора, смещение осей | Проверка геометрии торцов, сборка на прихватках по уровню, поддув аргона |
| Коробление и «уход» оси | Высокий КТР и низкая теплопроводность стали | Симметричная сварка в шахматном порядке, жёсткая фиксация, минимум тепловложения |
| Овальность торца после сварки | Тонкая стенка SCH 10S, локальный перегрев | Усиление подкладными кольцами, контроль овальности до 5 % диаметра |
Обрабатываемость резанием у 304 посредственная: склонность к наклёпу даёт налипание на кромку и ускоренный износ инструмента. Резьбу на кованых деталях нарезают с обильным охлаждением и без «проскальзывания» — наклёпанный поверхностный слой потом работает как концентратор при КРН.
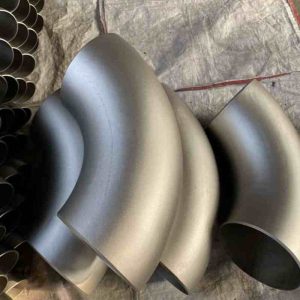
колено 304 нержавеющее
Отделка поверхности фитингов AISI 304 — не косметика, а часть коррозионной защиты. Пассивная плёнка восстанавливается на воздухе, но только на чистом металле: под окалиной и загрязнением она не формируется вовсе.
| Исполнение | Типовое назначение | Шероховатость Ra | Что даёт |
| Травленое и пассивированное | промышленные линии, оборотная вода | не нормируется | восстановление плёнки после горячей формовки |
| 2B (холоднокатаное) | общепромышленные трубопроводы | 0,4–1,2 мкм | ровная поверхность, минимум загрязнений |
| Шлифовка 240–400 | санитарные линии, косметика | 0,2–0,8 мкм | очищаемость, отсутствие зон застоя |
| Электро-полировка (EP) | фармацевтика, биотех | 0,2–0,4 мкм | минимум адгезии продукта, стойкость к CIP |
| Матирование, дробеструй | архитектура, декоративные узлы | — | равномерный внешний вид |
Для пищевого и фармацевтического сегмента отделка идёт в паре с конструктивными требованиями: отсутствие тупиковых участков, дренаж в самой низкой точке, стыки с полным проплавлением. Сама по себе шлифовка не компенсирует карман, в котором стоит продукт.
Пищевая и молочная промышленность. Обвязка приёмки, CIP-контуры, линии розлива, ёмкостное оборудование. 304 здесь выбирают за очищаемость и отсутствие выделений в продукт, а не за коррозионную стойкость. На одном заводе розлива линии, собранные резьбовыми деталями, дали ржавые точки по резьбе через полтора года: причина — застойный продукт в зазоре плюс дезинфекция хлорсодержащим раствором. Переход на приварные фитинги 304 с полным проплавлением и пассивацией снял проблему, а гиперхлорит из регламента убрали.
Фармацевтика и биотех. Высокочистые контуры, чаще всего на 316L, но вспомогательные системы (подготовка воды, технические линии) закрываются 304 с электро-полировкой. Здесь критичны шероховатость и отсутствие тупиков, поэтому фитинги заказывают с документально подтверждённым Ra.
Фитинги AISI 304 Водоснабжение и оборотные системы
Водоснабжение и оборотные системы. Хозпитьевые линии, системы пожаротушения, ХВО. Ограничение — хлорирование: при остаточном хлоре и застойных зонах 304 в резьбовых соединениях начинает щелевой питтинг, поэтому на ответвлениях ставят приварные детали, а стояки в простое прогоняют.
Криогеника. Обвязка установок разделения воздуха и газовых терминалов: аустенитная структура сохраняет вязкость до −196 °C, поэтому фитинги AISI 304 здесь работают при полной нагрузке по давлению. Углеродистая сталь при этой температуре хрупко разрушается, а другие нержавеющие марки дороже без выигрыша.
Энергетика и металлургия. Техническая вода, дренажи, воздушники, обвязка деаэраторов. При замене коротких отводов R = 1D на нормальные R = 1,5D на линии с расходом порядка сотен кубометров в час снижалась не только мощность насоса, но и эрозионный износ внешней образующей — износ уходил с гиба на трубу, где его хотя бы видно прибором.
| Если ваша среда содержит… | Выбирайте… | Потому что… |
| Чистую воду без хлора, пищевой продукт | Фитинги 304 приварные, шлифовка или EP | Достаточная стойкость при минимальной стоимости номенклатуры |
| Хлор до 200 мг/л при комнатной температуре | Фитинги 304 приварные, без резьбы | Убрать щель — убрать основной очаг питтинга |
| Хлориды выше 200 мг/л, морскую воду | 316L, затем дуплекс 2205 | Молибден поднимает PREN и критическую температуру питтинга |
| Температуру 425–870 °C | 304L, 321 или 347 | Исключить сенсибилизацию и МКК в зоне влияния |
| Абразивную пульпу | Отводы R = 3D из 304 | Снизить ударное воздействие частиц на внешней образующей |
| Импульсные линии КИП, дренажи | Кованые фитинги AISI 304 по B16.11 | Малый проход и монтаж в стеснённых условиях |
Чек-лист перед заявкой на фитинги AISI 304: среда и содержание хлоридов; температура и максимальное давление; диаметр и серия стенки с обязательным совпадением с трубой; способ соединения и доступ к монтажу; требуемая отделка поверхности; объём контроля (визуальный, ПВК, РФА-контроль, испытания по ASTM A262) и документ о качестве. Если все семь пунктов заполнены, спор на приёмке возможен только по факту несоответствия, но не по взаимным ожиданиям.
Инженеры на r/metallurgy и профильных форумах чаще всего поднимают три темы по фитингам AISI 304, и все три — про поверхность, а не про марку.
«Почему мои фитинги из нержавейки поржавели через месяц после монтажа?» Самый частый вопрос. Ответ почти всегда одинаковый: частицы свободного железа от углеродистого инструмента, окалина от сварки или остатки абразива, застрявшие в шлифованной поверхности. Сталь тут ни при чём — плёнка не восстановилась под загрязнением. Лечится пассивацией по ASTM A967, а предотвращается отдельным инструментом и пастой на основе оксида алюминия вместо стального абразива.
«Можно ли ставить резьбовые фитинги 304 на водопровод?» На холодную питьевую воду с умеренным хлором — можно, но именно на резьбе чаще всего и находят первые очаги. Резьба соединяет в одном месте щель, наклёп и растягивающее напряжение; на линиях с простоем и хлорированием это готовый сценарий для щелевой коррозии и КРН. Практика: внутри помещений и на малом проходе резьба допустима, на ответственных участках и в застойных зонах — приварной фитинг.
«Почему 304 магнитится, если это аустенитка?» Намагничивание в зоне гиба, деформированного шва или нарезанной резьбы — результат наклёпа, часть аустенита переходит в мартенсит деформации. На коррозионную стойкость это влияет слабо, но путает входной контроль: деталь «подозревают» в подмене марки. Проверять надо не магнитом, а составом.
Подводные камни закупок. Главная проблема — не геометрия, а материал: под видом 304 на рынок попадают детали из стали 200-й серии. Признак — марганец выше 3 % в сочетании с пониженным никелем. Отсюда практика: 100 % покрытие РФА-контролем на входе, сертификат с номером плавки, сверка маркировки на детали с сертификатом. Маркировка по ASME B16.9 обязательна и должна содержать марку, размер, серию стенки и номер плавки — если на детали нет номера плавки, это уже повод не принимать партию.
Тот же конструктив, что у фитингов 304, плюс 2–3 % молибдена: PREN 23–25, КТР до 25 °C. Дороже в 1,6–1,8 раза, но на хлоридах это первая ступень апгрейда. Когда лучше: любая вода с нестабильным хлором, ЦБП, мокрое газоочищение. Когда хуже: чистая вода и сухие среды — вы платите за молибден, который не работает.
В тех же размерах, углерод до 0,03 %. Дороже на 3–8 %. Когда лучше: стенка от 6 мм и невозможность аустенизации после монтажа. Когда хуже: ответственные узлы по прочности — предел текучести ниже на 35 МПа.
321 и 347.Стабилизированы титаном или ниобием, держат длительный нагрев. В 1,3 раза дороже, хлоридная стойкость как у базовой марки. Когда лучше: 425–870 °C. Когда хуже: сварные узлы — стабилизированная присадка дефицитна, а разница в поведении с 304L не всегда оправдывает разницу в стоимости.
Дуплекс 2205.PREN 34–36, предел текучести 450 МПа. Дороже в 2,2–2,6 раза. Когда лучше: хлориды умеренной агрессивности, морские системы, где нужна и прочность. Когда хуже: температуры выше 300 °C и эксплуатация в интервале 475 °C — риск хрупкости.
Для серной и фосфорной кислоты, где 304 просто растворяется. Дороже в 3,5–4,5 раза, сортамент узкий.
Каталог фитингов AISI 304 закрывает полный набор задач компоновки: отводы 45°, 90° и 180° радиусов 1D…5D; тройники равнопроходные и переходные; переходы концентрические и эксцентрические; заглушки эллиптические и плоские; крестовины; отбортовки под свободный фланец; кованые муфты, сгоны, ниппели, угольники и пробки. Приварная часть идёт по ASTM A403 (WP304, класс S — бесшовные, класс W — сварные) и ASME B16.9 или ГОСТ 17375-2001…17379-2001; кованая — по ASTM A182/A182M и ASME B16.11. Дополнительно закрываются трубы, плиты и листы, фланцы и прутки из той же марки, что позволяет собирать узел без смешивания партий и сертификатов.
Вопрос: Фитинги AISI 304 или 304L — что брать для сварки?
Ответ: Для фитингов AISI 304 со стенкой до 6 мм и при контролируемом тепловложении разница почти не проявляется, но для толщин от 6 мм и для узлов, которые нельзя аустенизировать после монтажа, берите 304L. Углерод до 0,03 % убирает риск сенсибилизации в зоне термического влияния, а потеря 35 МПа по текучести для обвязки несущественна. Наценка за низкоуглеродную деталь — 3–8 %.
Вопрос: Можно ли ставить фитинги AISI 304 на морскую воду?
Ответ: Нет. Для фитингов AISI 304 PREN ≈ 19, молибдена нет, критическая температура питтинга около 10 °C, то есть язвы начинаются уже при комнатной температуре. Для морской воды берут 2205 (PREN 34–36) или супердуплекс, а на разбавленной хлорированной воде — 316L как минимум.
Вопрос: Какой присадочный материал использовать для сварки фитингов 304?
Ответ: ER308L по AWS A5.9 для РИГ и МИГ, электроды E308L-16 или Э-08Х19Н10Г2Б для ручной дуговой. Отечественные аналоги проволоки — Св-04Х19Н9, Св-06Х19Н9Т по ГОСТ 2246. Корень варится на аргоне с защитой обратной стороны шва.
Вопрос: Нужна ли термообработка после сварки 304?
Ответ: В большинстве случаев — нет. Аустенизация (1010–1120 °C с быстрым охлаждением) нужна только для толстостенных деталей, где есть риск сенсибилизации, и для узлов, работающих в агрессивной среде. Обязательный минимум — зачистка шва и пассивация по ASTM A967.
Вопрос: Почему фитинги 304 ржавеют после монтажа?
Ответ: Это свободное железо или окалина, а не коррозия самой стали. Частицы углеродистой стали от инструмента, щётки или грузовой оснастки работают как анод, а под окалиной от сварки хром обеднён и пассивная плёнка не восстанавливается. Проверяется капельной пробой по ASTM A380, устраняется травлением и пассивацией.
Вопрос: Можно ли использовать резьбовые фитинги 304 в водопроводе?
Ответ: На холодной воде с умеренным хлором — да, при регулярном водообмене. Но резьба создаёт щель, наклёп и остаточные напряжения одновременно, а это три условия для щелевой коррозии и КРН. На застойных участках и на хлорированной воде их меняют на приварные детали с полным проплавлением.
Вопрос: Как отличить фитинги 304 от стали 200-й серии при входном контроле?
Ответ: Только химическим анализом самих фитингов AISI 304. РФА покажет марганец: для 200-й серии он выше 3 %, у 304 — обычно около 1,2 % при максимуме 2 %. Магнитная проба не работает: наклёпанная 304 тоже слабо магнитится, а некоторые подделки — нет.
Вопрос: Обязательна ли пассивация фитингов AISI 304?
Ответ: После горячей формовки деталь приходит травленой и пассивированной от изготовителя. Обязательной пассивация становится после монтажной сварки: без удаления цветов побежалости коррозионная стойкость шва и прилегающей зоны ниже, чем у основного металла, и именно там появляются первые язвы.
Вопрос: Какие допуски на монтажные размеры у приварных фитингов 304?
Ответ: По ASME B16.9 для NPS ½…24 — ±2 мм, для NPS 26…30 — ±3 мм, для NPS 32…48 — ±5 мм. Отечественный размерный ряд даёт ±2 мм. Толщина стенки в обоих случаях нормируется как не менее 87,5 % от номинала, поэтому фактическую толщину стоит измерять, а не принимать по сертификату.
Вопрос: Взаимозаменяемы ли фитинги 304 по ГОСТ и по ASME B16.9?
Ответ: Геометрически — да, монтажные размеры совпадают практически во всём диапазоне при совпадении серии стенок. Документально — нет: сертификат ссылается на другой норматив, и проектировщик вправе потребовать согласования. В заявке указывают оба стандарта — размерный и материальный.
Вопрос: Какой отвод выбрать — R = 1D или 1,5D?
Ответ: По умолчанию 1,5D: при том же диаметре ξ падает с 0,5–0,9 до 0,3–0,5, а на пульповых линиях ещё и снижается эрозионный износ внешней образующей. Короткий отвод берут только при жёстких габаритных ограничениях, и то с пересчётом потерь напора.
Вопрос: Подходит ли 304 для питьевой воды?
Ответ: Да, при содержании хлоридов до 200 мг/л и отсутствии застойных зон. Материал инертен, не выделяет в воду ничего и повсеместно применяется в хозпитьевых системах. Проблемы начинаются не с качества воды, а с гидравлики: застойные участки, тупики и резьбовые щели — там и появляются первые очаги.

0086 193 3990 0211


No.289, Рынок нержавеющей стали, район Синьву, Уси, Китай