Тройник AISI 304 (UNS S30400, отечественный аналог — 08Х18Н10) — приварная деталь с тремя концами для ответвления потока под 90°. Выпускается в двух исполнениях: равнопроходный тройник 304 (все три конца одного диаметра) и переходный, или редуцированный, тройник 304 (диаметр ответвления меньше магистрали). Сортамент — DN 15-DN 1200; центр-торцевые размеры по ГОСТ 17376-2001 и ASME B16.9 совпадают практически во всём диапазоне: DN 25 — 38 мм, DN 40 — 57 мм, DN 100 — 102 мм. Предел текучести ≥ 205 МПа, твёрдость ≤ 217 HB, толщина стенки не менее 87,5 % от номинала. Главное отличие тройника AISI 304 от отвода и перехода: это самая нагруженная фасонная деталь трубопровода — напряжения у линии пересечения примерно вчетверо выше, чем в прямом участке.
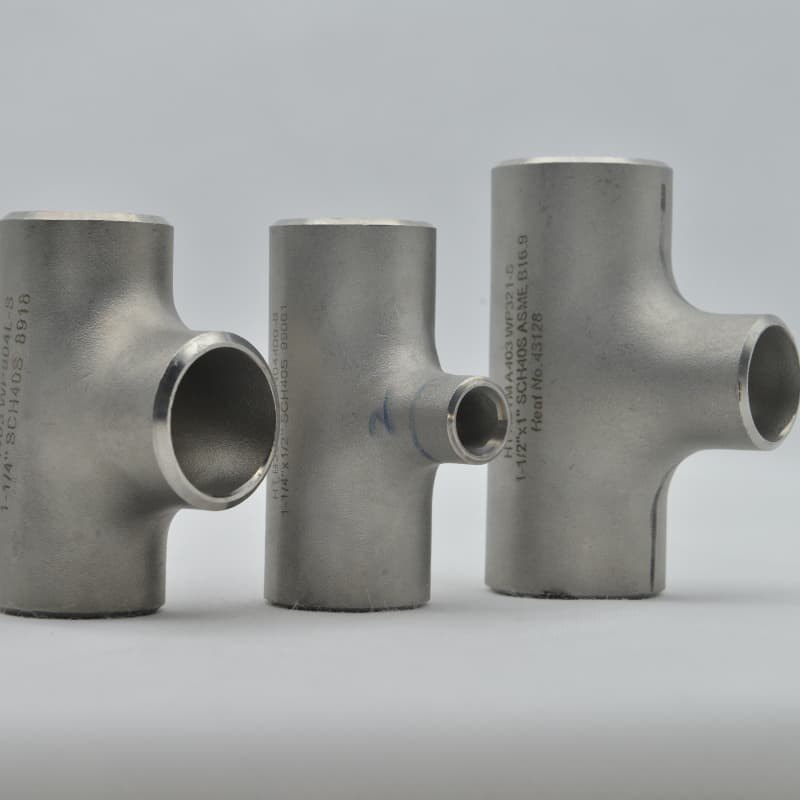
Тройник AISI 304
1. Тройник AISI 304 — концентратор напряжений, а не «просто ответвление».У линии пересечения (в английской практике — crotch) напряжения достигают четырёхкратных по сравнению с прямым участком. Коэффициент интенсификации SIF у штампованного тройника 304 по ASME B16.9 составляет 1,5–3,0 против 3,0–6,0 у врезки без усиления. На циклической линии экономия на детали оборачивается усталостной трещиной.
2. Три кольцевых шва вместо двух.Отвод обваривается двумя стыками, тройник 304 — тремя, то есть двенадцатью зонами термического влияния на узел. Сенсибилизация в интервале 425–870 °C здесь опаснее, чем в любом другом месте обвязки, и в большинстве случаев разумнее брать сдвоенный материал 304/304L.
3. Размеры по ГОСТ 17376-2001 и ASME B16.9 совпадают.У равнопроходного тройника F = H, и эти величины равны C = M по B16.9. Деталь, заказанная по одному стандарту, встаёт на место детали по другому — но только при совпадении серии стенок.
4. Способ врезки определяет ресурс, а не цена детали.Штампованный тройник 304 даёт минимальный SIF и 100 % просвечиваемых швов, но линия режется. Врезка патрубка с накладкой дешевле по металлу и дороже по труду, а по усталости уступает в разы.
5. Дефектность зоны crotch — системная проблема.По данным EPRI, тройники в трубопроводах B31.1/Section I трескаются у линии пересечения и в ЗТВ шва ответвления независимо от размера и марки — от DN 250 до DN 800. Причина геометрическая: искажение внутренней поверхности при формовке.
6. Хлоридов тройник 304 не держит.PREN ≈ 18–19, молибдена нет, критическая температура питтинга лежит около комнатной. Морская вода, рассолы и гипохлорит этой марке противопоказаны.
Это фасонная деталь, которая делит или объединяет поток. По конструкции различают бесшовный штампованный (формуется из бесшовной трубы горячей штамповкой, для малых размеров — холодной), штампосварной и сварной из труб. Бесшовный вариант дороже, но именно он даёт непрерывную структуру металла в зоне пересечения, где сварной шов был бы наиболее уязвим.
Материал — аустенитная хромоникелевая сталь 18/8. Тройник AISI 304 не блещет ни прочностью, ни коррозионной стойкостью, зато предсказуем, дёшев, хорошо варится и доступен в любом сортаменте. Именно поэтому он закрывает большинство задач водоснабжения, вентиляции, пищевой и фармацевтической обвязки, где нет хлоридов и нет высоких температур.
Основной стандарт на материал — ASTM A403 (класс S для бесшовных, класс W для сварных), размеры — ASME B16.9 или ГОСТ 17376-2001. Сортамент тройника AISI 304 и других деталей под стыковую сварку приведён в разделе фитинги BW.
Выбор диктует схема, но два момента стоят внимания.
Первый: переходный тройник 304 не экономит металл. Ответвление меньше, а корпус формуется из заготовки по большому проходу, поэтому цена обычно не ниже равнопроходного того же типоразмера магистрали — иногда выше, потому что это менее ходовая позиция.
Второй: переходное исполнение хуже поддаётся контролю. У равнопроходного все три конца симметричны, и ультразвук обходит пересечение по предсказуемой траектории; у переходного толщины трёх концов разные и настройка дефектоскопа усложняется.
Обозначение по ГОСТ 17376-2001 строится по исполнению: равнопроходный — исполнение 1, переходный — исполнение 2. Пример записи: «Тройник 1-355,6х11-219,1х8-20 ГОСТ 17376-01» — исполнение 1, D 355,6 мм при толщине 11 мм, ответвление D1 219,1 мм при толщине 8 мм.
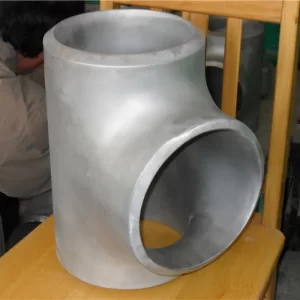
равнопроходный тройник 304 (все три конца одного диаметра)
ГОСТ 17376-2001 нормирует бесшовные приварные детали этого типа. Формально стандарт написан под углеродистую и низколегированную сталь, но размерный ряд применяют и к нержавеющим деталям: геометрия от марки не зависит, а материал задаётся отдельно — по ГОСТ 5632 или по ASTM A403, смотря по тому, на чей стандарт оформляется поставка. Это расхождение — частая причина споров при приёмке: деталь выполнена «не по тому стандарту», хотя размеры в норме. В договоре стоит указывать и размерный, и материальный стандарт двумя отдельными пунктами.
В части геометрии оба стандарта взаимозаменяемы, в части оформления — нет. Тройник AISI 304 по ГОСТ 17376-2001 встанет вместо детали по B16.9 того же диаметра и серии, но сертификат будет ссылаться на другой норматив, и проектное согласование придётся проходить заново.
| Параметр | ГОСТ 17376-2001 | ASME B16.9 |
| Центр-торцевой размер | F и H (F = H у равнопроходного) | C (магистраль) и M (ответвление) |
| Толщина стенки | не менее 87,5 % номинала | не менее 87,5 % номинала |
| Фаска | по ГОСТ 17380 | по ASME B16.25, ≈30–37,5° с притуплением |
| Сортамент | до DN 800 | NPS ½…48 (DN 15…1200) |
| Угол ответвления | 90° | 90° |
Центр-торцевые размеры — то, что чаще всего проверяют на входном контроле. По обеим системам они совпадают: у равнопроходного исполнения расстояние от оси магистрали до торца ответвления и от оси ответвления до торцов магистрали одинаково.
| DN / NPS | Наружный диаметр D, мм | F = H (ГОСТ 17376-2001), мм | C = M (ASME B16.9), мм | Масса, кг (SCH 40S, ориентировочно) |
| DN 15 / ½” | 21,3 | 25 | 25 | 0,09 |
| DN 20 / ¾” | 26,9 | 29 | 29 | 0,14 |
| DN 25 / 1″ | 33,7 | 38 | 38 | 0,26 |
| DN 32 / 1¼” | 42,4 | 48 | 48 | 0,44 |
| DN 40 / 1½” | 48,3 | 57 | 57 | 0,63 |
| DN 50 / 2″ | 60,3 | 64 | 64 | 0,91 |
| DN 80 / 3″ | 88,9 | 89 | 89 | 2,53 |
| DN 100 / 4″ | 114,3 | 102 | 102 | 4,33 |
| DN 150 / 6″ | 168,3 | 140 | 140 | 10,06 |
| DN 200 / 8″ | 219,1 | 178 | 178 | 18,80 |
| DN 250 / 10″ | 273,0 | 216 | 216 | 31,92 |
| DN 300 / 12″ | 323,9 | 254 | 254 | ~45 |
Масса дана для бесшовного равнопроходного тройника 304 по SCH 40S и привязана к конкретному изготовителю: для переходных исполнений и толстостенных серий она заметно отличается. Массу пересчитывают по фактическим толщинам, а не по номиналу, — иначе в проектной документации накапливается ошибка в несколько процентов на каждой детали.
Здесь эта деталь отличается от отвода и перехода в худшую сторону, потому что нормируемых параметров больше.
| Параметр | ASME B16.9 (NPS ½…24) | ГОСТ 17376-2001 |
| Наружный диаметр по фаске | +1,6 / −0,8 мм (½…2½”); ±1,6 (3…3½”); +2,4 / −1,6 (4″); +4 / −3,2 (5…8″); +6,4 / −4,8 (10…48″) | по ГОСТ 17380 |
| Внутренний диаметр на торце | 0,8…4,8 мм (растёт с размером) | — |
| Центр-торцевой размер C / M | ±2 мм (½…24″); ±3 (26…30″); ±5 (32…48″) | ±2 мм |
| Толщина стенки | не менее 87,5 % номинала | не менее 87,5 % номинала |
| Угол ответвления | 90° в пределах допуска на C/M | 90° |
Ключевой момент: у тройника AISI 304 нормируется не толщина, а её нижняя граница — 87,5 % от номинала. Деталь законно приходит на 12,5 % тоньше заказанного. И это касается всех трёх концов, включая зону пересечения, где напряжения максимальны. Если расчёт на прочность не оставляет запаса, минимальную толщину указывают в заказе отдельным требованием и подтверждают замером по каждому концу, а не по одному.
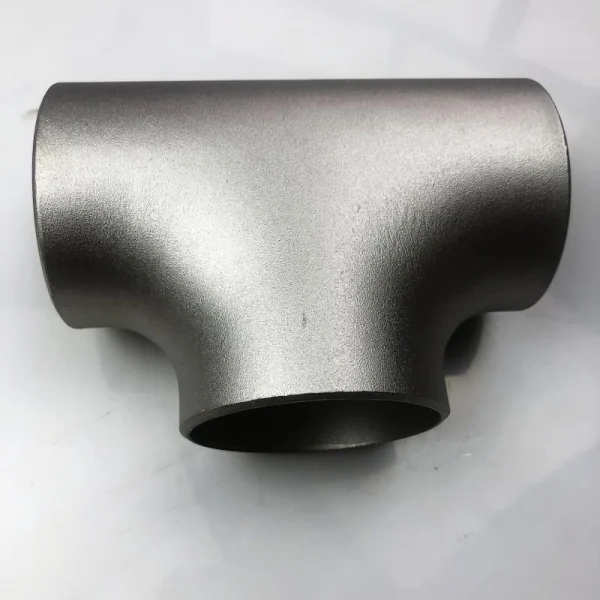
переходный, или редуцированный, тройник 304 (диаметр ответвления меньше магистрали).
Цены ниже — ориентировочные рыночные значения на конец 2026 года, FOB Китай, за бесшовный равнопроходный тройник 304 (A403 WP304) со стенкой SCH 10S/40S. Привязка к сырью прямая: при 8,5 % никеля металл даёт около 1,3 $/кг, ещё около 1,4 $/кг добавляет хром (18–20 %), то есть примерно 2,7–2,8 $/кг приходится на легирование — до формовки и обработки.
| Типоразмер | Цена за штуку, USD | Цена за кг, USD | Комментарий |
| DN 15…DN 25 | 2,8–9 | 25–35 | Малые размеры дороги в пересчёте на килограмм: труд и контроль не масштабируются |
| DN 32…DN 50 | 8–18 | 15–22 | Ходовой диапазон, минимальная цена за кг |
| DN 80…DN 100 | 22–55 | 6–11 | Стабильный спрос, много стоковых предложений |
| DN 150…DN 200 | 90–280 | 6–9 | Начинает сказываться масса заготовки |
| DN 250 и выше | 350–900+ | 8–14 | Малосерийная позиция, цена сильно зависит от партии |
Дополнительно к базовой цене: переходный тройник 304 +5…15 %; сдвоенный материал 304/304L +3…8 %; шлифованная или электрополированная поверхность +20…40 % (пищевой и фармацевтический сегмент); тройник с решёткой — позиция на заказ, плюс 40–100 %. Парные детали из других марок — в разделах [трубы] и [нержавеющая сталь].
Цена тройника 304 определяется не только маркой: в ней сидят три кольцевых шва на узел, аустенизация после формовки, рентген или ультразвук по требованию заказчика и оформление сертификата. Поэтому сравнение котировок «за штуку» без привязки к серии стенки и объёму контроля бессмысленно.
| Марка | UNS | σт, МПа | σв, МПа | PREN | КТР (ASTM G48 A), °C | Макс. температура, °C | Отн. стоимость | Рекомендуемое применение | Ключевое ограничение |
| 304 | S30400 | 205 | 515 | 18–19 | ≈10 | 425 | 1,0 | Вода, пищевые и фармацевтические линии, вентиляция, слабые органические кислоты | Нет молибдена: хлориды и морская вода исключены |
| 304L | S30403 | 170 | 485 | 18–19 | ≈10 | 425 | 1,05 | Сварные узлы, где аустенизация после монтажа невозможна | Ниже прочность, та же хлоридная слабость |
| 316L | S31603 | 170 | 485 | 23–25 | ≈25 | 450 | 1,6–1,8 | Умеренные хлориды, ЦБП, FGD | Не держит морскую воду и концентрированные хлориды |
| 321 | S32100 | 205 | 515 | 18–19 | ≈15 | 600+ | 1,3 | Интервал 425–870 °C, где 304 сенсибилизируется | Хлоридная стойкость та же, что у 304 |
| 2205 | S32205 | 450 | 620 | 34–36 | ≈35 | 300 | 2,2–2,6 | Хлориды умеренной агрессивности, морские системы | Хрупкость при 475 °C, сигма-фаза выше 300 °C |
| 904L | N08904 | 220 | 490 | 34–36 | ≈40 | 400 | 3,5–4,5 | Серная и фосфорная кислота, агрессивные среды без КРН | Цена и дефицитность сортамента |
Из таблицы видно главное: тройник 304 выигрывает только по цене и доступности. Как только в среде появляются хлориды или температура переваливает за 425 °C, выгоднее сразу перейти на 316L или 321 — потери от преждевременного отказа кратно превысят разницу в закупке.
Материал по ASTM A403, марка WP304. Требования к химии для детали и для трубы совпадают.
| Элемент | Мин, % | Макс, % | Типично, % | Роль |
| C | — | 0,08 | 0,04–0,06 | Нужен для прочности и вреден для свариваемости: выше 0,03 % растёт риск МКК |
| Mn | — | 2,00 | 1,2 | Раскисление, стабилизация аустенита |
| Si | — | 1,00 | 0,5 | Раскисление; избыток ухудшает свариваемость |
| P | — | 0,045 | 0,030 | Вредная примесь, снижает пластичность |
| S | — | 0,030 | 0,010 | Вредная примесь, вызывает горячие трещины |
| Cr | 18,0 | 20,0 | 18,5 | Пассивная плёнка, основа коррозионной стойкости |
| Ni | 8,0 | 11,0 | 8,5 | Стабилизирует аустенитную структуру, обеспечивает пластичность |
| N | — | 0,10 | 0,05 | Твёрдый раствор, немного повышает прочность |
Молибдена в составе нет вовсе — именно это, а не содержание хрома, определяет хлоридные ограничения марки. Восемнадцати-девятнадцати процентов хрома хватает для окислительных сред и органических кислот, но не для питтинга в присутствии ионов Cl⁻.
Тройник AISI 304 поставщик
| Свойство | Требование ASTM A403 (WP304) | Типичное значение | Комментарий |
| Предел текучести (0,2 %), МПа | ≥ 205 | 230–280 | В 2,5 раза ниже, чем у 2205 |
| Предел прочности, МПа | ≥ 515 | 560–640 | |
| Относительное удлинение, % | ≥ 35 | 45–55 | Большой запас пластичности — важно для монтажных нагрузок |
| Твёрдость, HB | ≤ 217 | 150–180 | Ограничение заложено для гарантии вязкости |
| Ударная вязкость KV, Дж (20 °C) | не нормируется | > 100 | Аустенитная структура не охрупчивается на холоде |
| Ударная вязкость KV, Дж (−196 °C) | — | > 50 | Допускает криогенные линии |
| Состояние поставки | аустенизация | 1010–1120 °C, вода или воздух | Без аустенизации после формовки остаются внутренние напряжения и карбиды |
Практическая интерпретация: предел текучести 205 МПа втрое ниже, чем у дуплексной стали, поэтому тройник 304 на нагруженном узле либо увеличивают по стенке, либо переносят узел на опору. Пластичность при этом — сильная сторона: удлинение 45–55 % означает, что деталь воспринимает просадку опор и монтажные натяги без хрупкого разрушения.
| Свойство | Значение | Влияние на конструкцию |
| Плотность, г/см³ | 7,93 | На 8 % легче 904L, на 2 % тяжелее дуплекса |
| Температура плавления, °C | 1400–1450 | Интервал кристаллизации узкий, склонность к горячим трещинам умеренная |
| Теплопроводность, Вт/(м·К) | 16,2 (при 100 °C) | Втрое ниже углеродистой стали: тепло концентрируется у шва |
| Удельная теплоёмкость, Дж/(кг·К) | 500 | Замедленный нагрев и охлаждение, нужен контроль межпроходной температуры |
| Электросопротивление, Ом·м | 0,72·10⁻⁶ | Немагнитен, магнитно-порошковый контроль неприменим |
| Модуль упругости, ГПа | 193–200 | Тепловое расширение даёт большие усилия на опоры |
| КТР (20–100 °C), 10⁻⁶/°C | 17,2 | На 2,7·10⁻⁶ выше углеродистой стали: нужны компенсаторы или гибкая трасса |
Низкая теплопроводность и высокий КТР вместе дают эффект, из-за которого аустенитные узлы ведёт при сварке: тепло не уходит в тело детали, а остаётся у шва, металл вокруг расширяется сильнее соседнего. Для тройника 304 с тремя швами это означает повышенные остаточные напряжения — и необходимость продуманной последовательности сварки.
PREN для 304 считают как Cr + 3,3·Mo + 16·N. Молибдена нет, азота около 0,05 %, хрома 18,5 % — итог 18–19. Критическая температура питтинга в 6 % FeCl₃ по ASTM G48 лежит около комнатной и ниже. Любые среды выше 20–25 °C с заметной концентрацией хлоридов закрыты. Это касается не только морской воды, но и оборотной воды с хлорированием или мойки с гипохлоритом на пищевом производстве.
Сенсибилизация 304 развивается в интервале 425–870 °C: карбиды хрома выделяются по границам зёрен, прилегающие зоны обедняются хромом, и коррозия идёт по границам. Сварка даёт именно такие температуры в зоне термического влияния.
И здесь тройник 304 находится в худшем положении, чем любая другая фасонная деталь: у него три кольцевых шва, у отвода — два, у перехода — два. Для каждого шва есть две зоны термического влияния, то есть шесть потенциальных участков МКК против четырёх у отвода. Если узел работает при 60–300 °C в кислой или хлоридсодержащей среде и не может быть аустенизирован после монтажа, брать 304 — плохое решение. Стандартный выход — сдвоенный материал 304/304L (WP304/304L): он остаётся 304 по механике и одновременно гарантирует углерод ≤ 0,03 %, что снимает сенсибилизацию при обычных тепловложениях.
Зона пересечения — конструктивно плохое место в тех случаях, когда деталь работает в гигиеническом исполнении с остатками среды. Если внутренняя поверхность не отполирована и в углу у ответвления остаётся недоступная для мойки зона, она становится очагом. Именно поэтому детали для пищевых и фармацевтических линий поставляют с шероховатостью Ra ≤ 0,8 мкм, часто ≤ 0,4 мкм, и проектируют под мойку CIP/SIP без «мёртвых» зон. Обычный промышленный тройник 304 для этих задач не годится не по металлу, а по геометрии и отделке.
| Температура | Состояние и ограничение |
| −196 °C | Ударная вязкость сохраняется (> 50 Дж); порога хладноломкости нет |
| −50…+300 °C | Рабочий диапазон без ограничений по металлу |
| +425 °C | Практическая верхняя граница непрерывной работы под давлением |
| +425…+870 °C | Интервал сенсибилизации — для тройника 304 недопустим при длительной выдержке под нагрузкой |
| +870…+1120 °C | Температуры аустенизации; применяются только как термообработка |
| > +425 °C длительно | Требуется переход на 321, 347 или 304H |
Любая линия, которая периодически уходит в интервал 425–870 °C — например, паровая обвязка после глушения или линии разогрева, — оставляет в детали сенсибилизированный металл. Это необратимо без повторной аустенизации, а у тройника 304 таких участков шесть.
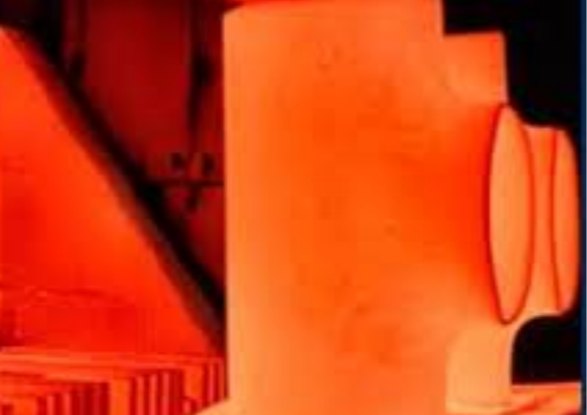
Термообработка тройника из стали 304
Это то, что отличает данную деталь от прочих фасонных элементов и что чаще всего игнорируют.
У линии пересечения поток металла меняет направление, а сечение — форму. Расчёты методом конечных элементов дают на этой линии напряжения примерно вчетверо выше, чем в прямом участке, причём максимум приходится на внутреннюю поверхность в зоне плеча. Это не дефект изготовления — это геометрия.
В расчёте на гибкость это учитывают через коэффициент интенсификации напряжений SIF:
| Тип соединения | SIF (типичный диапазон) | Комментарий |
| Прямой участок, кольцевой стык | 1,0 | Базовая линия сравнения |
| Отвод крутоизогнутый 1,5D | 1,2–2,5 | Считается по характеристике гибкости h |
| Тройник штампованный ASME B16.9 | 1,5–3,0 | Наименьший SIF среди всех способов врезки |
| Тройник переходный (редуцированный) | 2,0 для ответвления | Толщину берут усреднённую |
| Тройник с усилением накладкой (repad) | 2,0–4,0 | Усиление снижает SIF на 20–30 % |
| Врезка без усиления (stub-in) | 3,0–6,0 | Худший вариант по усталости |
| Weldolet | умеренный (MSS SP-97) | Рентген шва затруднён |
| Sweepolet | 1,0 | Минимальный SIF, но цена и сроки |
| Муфтовое / резьбовое соединение | 2,1 / 2,3 | Для циклики не применять |
Вывод практический: если линия испытывает циклические нагрузки — от термоциклирования, вибрации насоса, пусков и остановов, — выбирать надо штампованное исполнение. Разница между SIF 2,0 и SIF 5,0 означает разницу в расчётном напряжении в 2,5 раза при одинаковом номинальном моменте, а значит, либо сокращение ресурса во столько же раз, либо лишние компенсаторы и опоры.
Когда нужен отвод от магистрали, выбирать приходится из трёх решений. Разница между ними — не в цене детали, а в ресурсе узла.
| Критерий | Тройник (ASME B16.9) | Weldolet (MSS SP-97) | Stub-in + накладка |
| Оптимальное соотношение диаметров | 1:1 и близкие | Ответвление меньше магистрали | Ответвление меньше магистрали |
| Разрезка магистрали | Да, полная | Нет, только отверстие | Нет, только отверстие |
| Число швов в узле | 3 кольцевых | 1 угловой + 1 кольцевой | 1 угловой + накладка |
| Стоимость металла | Высокая | Средняя | Низкая (отход трубы) |
| Стоимость труда | Высокая | Средняя | Высокая (подгонка) |
| SIF | Наименьший | Умеренный | Наибольший |
| Контроль рентгеном | 100 % швов | Затруднён (седловина) | Затруднён |
| Применимость на действующей линии | Нет | Да | Да |
| Когда выбирать | Циклика, высокое давление | Новое строительство, экономия времени | Низкое давление, неответственные линии |
Отдельно стоит исполнение с решёткой (barred tee, он же scraper tee). Это равнопроходное или переходное исполнение, у которого внутри ответвления вварены стержни: они не дают очистному поршню (pig) уйти в ответвление. Применяют на линиях, которые чистятся поршнем, там где ответвление составляет 40 % и более от диаметра магистрали. Суммарная площадь проходов через решётку должна составлять 1,0–1,5 площади трубы ответвления, а отверстие в решётке — не более 40 % площади отверстия в магистрали. Такая деталь всегда изготавливается на заказ.
Тройник 304 варят всеми стандартными способами: РИГ (GTAW), МИГ (GMAW), ММА (SMAW), в цеховых условиях — под флюсом (SAW). Присадочный материал — ER308L или ER308LSi. Для линий с хлоридами часть проектов ограничивает содержание феррита в шве, чтобы не получить избыточную ферритную составляющую и селективную коррозию.
Параметры, которые нужно соблюдать:
1.Тепловложение 0,5–2,0 кДж/мм.Ниже — риск непровара, выше — рост зерна и сенсибилизация в ЗТВ.
2. Межпроходная температура ≤ 150 °C.Низкая теплопроводность означает, что деталь накапливает тепло; термопару ставят на корпус в 25–50 мм от шва.
3. Поддув защитного газа обязателен.Без аргона с внутренней стороны корневой шов окисляется и коррозионная стойкость в этой зоне падает. Для пищевых и фармацевтических линий поддув контролируют по цвету: соломенный допустим, синий и серый — нет; окалину удаляют травлением с пассивацией.
4. Последовательность сварки.Сначала два кольцевых шва по магистрали, затем шов ответвления. Для тонкостенных тройников рекомендуют сварку «вразбивку» с поворотами на 180° между проходами.
5. Зачистка только нержавеющим инструментом.Железное загрязнение от углеродистой щётки даёт очаг питтинга уже через несколько месяцев.
| Дефект | Причина | Решение |
| Трещина по линии пересечения (crotch) | Концентрация напряжений плюс несплавление в корне; искажённый профиль внутренней поверхности детали | Проверять профиль crotch при входном контроле; применять штампованное исполнение с усиленной зоной |
| МКК в ЗТВ шва ответвления | Сенсибилизация 304 в интервале 425–870 °C | Переход на 304L или WP304/304L; ограничить тепловложение; аустенизация, если допустима |
| Питтинг по шву | Отсутствие поддува, окисленный корень, железное загрязнение | Поддув аргона с контролем по цвету; травление с пассивацией |
| Непровар корня | Малый ток, большая скорость, нестандартное притупление фаски | Сверить фаску с ASME B16.25; отработать режим на технологической пробе |
| Смещение кромок (hi-lo) | Разная толщина или несоосность детали и трубы | Проверить допуск на наружный диаметр; при ступени толщин перейти на расточку |
| Горячие трещины в шве | Повышенные сера и фосфор, жёсткое закрепление | Входной контроль химии по сертификату; снизить жёсткость закрепления |
| Поводка ответвления | Высокое тепловложение, сварка в один проход | Симметричные проходы, контроль межпроходной температуры, рихтовка до остывания |
Когда в тройник с двух сторон входят потоки с разной температурой, в зоне смешения возникают турбулентные вихри с переменной температурой. Стенка воспринимает эти колебания как быстрые термические циклы. Явление называют тепловым стрипингом (thermal striping), и оно даёт высокоцикловую усталость при малой амплитуде: тысячи и десятки тысяч циклов вместо сотен.
Два параметра определяют риск: разница температур потоков и повышенный коэффициент теплоотдачи в зоне перемешивания. Опасный частотный диапазон — от 0,1 до 10 Гц; выше него колебания не успевают прогреть стенку на всю толщину, ниже — дают малую амплитуду. В атомной энергетике именно тройники смешения систем аварийного расхолаживания становились источником повреждений.
Вывод для обычной промышленности: если тройник сводит потоки с разницей температур более 50–60 °C, деталь попадает в зону риска, и помогает здесь не замена марки, а изменение схемы — удлинение участка смешения, установка рассекателя, перенос точки смешения. Увеличение толщины стенки задачу не решает: усталость определяется градиентом температуры по толщине, а не номинальным напряжением.
Любопытная деталь из исследований: в тройнике смешения мембранная составляющая температурных напряжений не даёт вклада в колебание напряжений, поэтому градиент идёт по толщине и рост трещины тормозится. А в отводе, отходящем от магистрали, при тепловой стратификации образуются сквозные продольные трещины. Один механизм, две картины разрушения — и две разные стратегии контроля.
Пищевая и молочная промышленность. Детали в гигиеническом исполнении: Ra ≤ 0,8 мкм по внутренней и наружной поверхности, соединения под зажим по DIN 32676 или приварные по DIN 11852, стандарты 3-A и ASME BPE. Ключевое требование — отсутствие «мёртвых» зон, где остаётся продукт: тройник здесь работает в линии мойки CIP/SIP, и его внутренняя геометрия важнее марки металла.
Фармацевтика. Линии очищенной воды и воды для инъекций. Требования те же плюс документальное подтверждение шероховатости и электрополировка. Если проводится периодическая санитарная обработка с гипохлоритом, 304 меняют на 316L.
Водоснабжение и водоподготовка. Холодная и горячая вода, фильтровальные узлы, распределительные гребёнки. Типовая массовая задача, где тройник AISI 304 оправдан полностью. Ограничение — хлорирование: свободный хлор свыше 2 мг/л при температуре выше 40 °C требует 316L.
Вентиляция и аспирация. Ответвления воздуховодов, узлы аспирации, системы дымоудаления. Здесь работает низкая теплопроводность: деталь не проводит тепло в крепления.
Химическая промышленность и ЦБП. Слабые органические кислоты, растворители, щёлочи умеренных концентраций при температуре до 60–80 °C. При переходе к серной, фосфорной или соляной кислоте марку меняют.
Объединение и сброс потоков. Узлы, где тройник работает на смешение. Здесь применима история с тепловой усталостью: при большой разнице температур потоков узел проектируют отдельно.
| Если ваша среда или условие… | Выбирайте | Потому что |
| Вода, пар до 150 °C, хлоридов нет | 304 | Достаточно и дешевле всего |
| Сварной узел с тремя и более швами, 60–300 °C | 304/304L (сдвоенный) | Снимает риск МКК в шести зонах термического влияния |
| Рабочая температура 425–870 °C | 321 или 347 | 304 сенсибилизируется необратимо |
| Хлориды выше 50 ppm при температуре выше 25 °C | 316L, при большей концентрации — 2205 | PREN 18–19 не оставляет запаса |
| Морская вода, рассолы, гипохлорит | 2205 или 2507 | Только дуплекс даёт стойкость и прочность вместе |
| Циклика, вибрация, пуски-остановы | Штампованный тройник, а не врезка с накладкой | SIF 1,5–3,0 против 3,0–6,0 |
| Гигиеническое исполнение, мойка CIP/SIP | 304 или 316L, Ra ≤ 0,8 мкм, DIN 11852 / ASME BPE | Мёртвые зоны важнее марки |
| Линия чистится поршнем, ответвление ≥ 40 % магистрали | Тройник с решёткой | Иначе поршень уйдёт в ответвление |
Когда НЕ выбирать тройник 304: среда содержит хлориды при температуре выше 25 °C; рабочая температура попадает в 425–870 °C; требуется гарантированный ресурс на циклике без расчёта на усталость; нужно подтверждение стойкости к КРН по NACE MR0175/ISO 15156.
1.Размерный стандарт и материал — двумя отдельными пунктами (размеры по ASME B16.9, материал по ASTM A403 WP304/304L).
2. Серия стенки, а не только DN: SCH 10S, 40S, 80S по ASME B36.19.
3. Исполнение: равнопроходное или переходное, с указанием D и D1.
4. Минимальная толщина стенки, если расчёт не оставляет запаса на 87,5 %.
5. Требования к контролю: PMI, рентген или ультразвук, отдельно — зона пересечения.
6. Состояние поставки: аустенизация, травление и пассивация; для гигиены — шероховатость.
Системная проблема с зоной crotch. Самый показательный сюжет последних лет — доклад EPRI о массовом растрескивании тройников в трубопроводах, выполненных по ASME B31.1 и Section I. Повреждения фиксировались у линии пересечения и в ЗТВ шва ответвления, совпадающей с crotch. Закономерности по системе, размеру и марке не обнаружилось: отказывали детали от DN 250 до DN 800, из сталей Grade 22, 91, 92 и X20, и в главном паропроводе, и в линии горячего промперегрева. Дефекты проявлялись как течи, трещины и как «необнаруживаемое» ползучее повреждение, которое находили только при лабораторном исследовании вырезанных образцов.
Причина оказалась геометрической: при формовке на внутренней поверхности в зоне crotch образуются V-образные канавки, а ремонтные подварки выполнялись с неполной термообработкой. То есть проблема не в марке металла, а в стабильности процесса формовки и в профиле внутренней поверхности — и потому потенциально касается любой детали этого типа, включая тройник AISI 304. Практический урок: при входном контроле ответственных деталей проверять не только толщину и центр-торцевые размеры, но и состояние внутренней поверхности у пересечения. Эту зону не видно, и её редко смотрят.
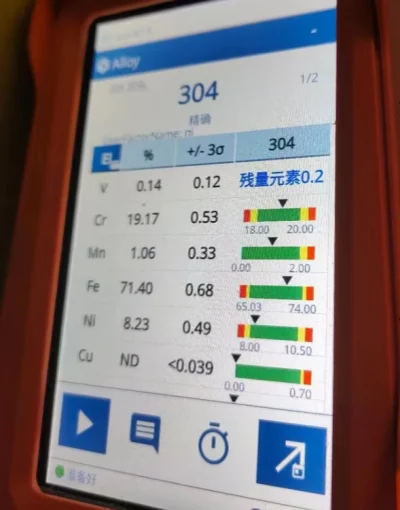
PMI-контроль материала марки 304
Контроль рентгеном у этой детали работает иначе, чем у стыка. На кольцевом шве трубы просвечивание даёт читаемую картину; на пересечении мешает переменная толщина и наложение участков. Классическая методика (в своё время описанная в BS 7257, ныне отменённом) требовала для шва ответвления нескольких снимков, причём один из них — с направлением излучения вдоль поверхности магистрали, иначе плоскостной дефект несплавления по кромке отверстия просто не изобразится. Отсюда следствия: для ответственных тройников 304 применять фазированную ультразвуковую дефектоскопию с планом сканирования по пересечению, ЗТВ и объёму шва; помнить, что магнитно-порошковый метод для аустенитной стали неприменим, а капиллярный ловит только выходы на поверхность; и проверять качество самого снимка — если индикатор качества изображения не подтверждает чувствительность, ни один дефект по нему подтвердить нельзя, но и опровергнуть тоже.
Три шва и человеческий фактор. На производстве тройник требует трёх стыков, и именно третий, угловой шов ответвления чаще всего делают по остаточному принципу: доступ хуже, поддув контролируют реже. Практика простая — обваривать ответвление первым, пока доступ свободен, либо предусматривать поворот узла в удобное положение.
| Материал | Когда лучше тройника 304 | Когда хуже | Относительная стоимость |
| 304L / 304-304L | Сварные узлы с тремя и более швами, невозможность аустенизации после монтажа | Нужна прочность выше 205 МПа | +3…8 % |
| 316L | Хлориды до 500–1000 ppm, санитарная обработка, FGD, ЦБП | Бюджетные линии без хлоридов | ×1,6–1,8 |
| 321 | Интервал 425–870 °C, паровая обвязка | Хлоридные среды — стойкость та же | ×1,3 |
| 2205 | Морская вода, хлориды выше 30 °C, нужна прочность 450 МПа | Интервал 300–500 °C, малые толщины | ×2,2–2,6 |
| A234 WPB | Неагрессивные среды, техническая вода, сжатый воздух | Любая коррозионная среда, пищевые линии | ×0,3–0,4 |
Логика выбора простая: платить за 316L имеет смысл там, где есть хлориды. Платить за дуплекс — там, где нужна либо прочность, либо морская вода. В остальном тройник 304 и есть оптимум, а попытка «взять получше на всякий случай» оборачивается тем, что вместо него приходит дуплекс, а вместе с ним — требования к термообработке и к квалификации сварщиков, которых на площадке нет.
Бесшовные (класс S по ASTM A403) поставляются в диапазоне NPS ½…24, сварные (класс W) — до NPS 48. Бесшовные — рабочий вариант для ответственных линий, сварные применяют при больших диаметрах и в неответственных узлах. Исполнения: равнопроходное и переходное, а также тройник с решёткой под заказ.
Тот же сортамент по этой марке включает отводы, переходы концентрические и эксцентрические, заглушки и кольца под свободный фланец. Трубные формы — труба бесшовная и сварная (ASTM A312, ГОСТ 9941), лист и плита (ASTM A240), пруток (ASTM A276). Размерные стандарты для деталей под стыковую сварку: ASME B16.9, ГОСТ 17375-2001 (отводы), ГОСТ 17376-2001 (тройники), ГОСТ 17378-2001 (переходы), ГОСТ 17379-2001 (заглушки).
Ответ: У равнопроходного все три конца одного диаметра, у переходного ответвление меньше магистрали. Переходное исполнение не экономит металл — корпус формуется по большому проходу, — поэтому цена обычно не ниже, а иногда на 5–15 % выше равнопроходного тройника 304 того же типоразмера магистрали.
Ответ: Штампованный, и заметно. SIF штампованного тройника AISI 304 по ASME B16.9 составляет 1,5–3,0, врезки без усиления — 3,0–6,0. При циклических нагрузках эта разница означает разницу в расчётном напряжении до 2,5 раза, то есть прямое сокращение ресурса.
Ответ: Можно, если тепловложение удерживается в 0,5–2,0 кДж/мм и есть возможность аустенизировать узел. Нельзя, если после монтажа термообработка невозможна, а среда кислая или хлоридсодержащая: у тройника три шва и шесть зон термического влияния — худший случай по МКК.
Ответ: И ГОСТ 17376-2001, и ASME B16.9 нормируют только нижнюю границу — 87,5 % от номинала. Законная поставка может прийти тоньше на 12,5 %. Если расчёт не оставляет запаса, минимальную толщину указывают отдельным требованием и подтверждают замером по каждому концу.
Ответ: ER308L или ER308LSi для РИГ и МИГ. Для линий с хлоридами иногда ограничивают содержание феррита в шве, чтобы избежать селективной коррозии ферритной составляющей. Поддув аргона с внутренней стороны обязателен, цвет корня контролируют: соломенный допустим, синий и серый — нет.
Ответ: Нет. PREN 18–19, молибдена нет, критическая температура питтинга около комнатной. В морской воде деталь деградирует в течение месяцев, особенно в зоне пересечения, где условия для щелевой коррозии наилучшие. Для морской воды берут 2205 или 2507.
Ответ: Когда линия чистится поршнем и ответвление составляет примерно 40 % и более от диаметра магистрали. Решётка внутри ответвления не даёт поршню уйти в сторону. Площадь проходов нормируется: суммарно 1,0–1,5 площади трубы ответвления, при этом отверстие в решётке — не более 40 % площади отверстия в магистрали.
Ответ: Измерить толщину во всех трёх концах и в зоне пересечения, проверить внутренний профиль у crotch (V-образные канавки от формовки — известный источник трещин), сверить центр-торцевые размеры с таблицей, убедиться в маркировке по MSS SP-25 и в отсутствии следов железного загрязнения и хлоридсодержащей краски.
Ответ: Потому что напряжения там вчетверо выше, чем в прямом участке, и максимум приходится на внутреннюю поверхность плеча. Штампованные тройники формуются с утолщением в этой зоне, а врезка патрубка без усиления — нет. Для ответственных деталей требование «усиленный crotch» стоит вписать в заказ.
Ответ: Заложить в схему меры против тепловой усталости: увеличить участок смешения, поставить рассекатель, перенести точку смешения. Разница свыше 50–60 °C уже создаёт риск высокоцикловой усталости от теплового стрипинга, а увеличение толщины стенки эту задачу не решает.
Ответ: По геометрии да: центр-торцевые размеры совпадают практически во всём диапазоне, у равнопроходного F = H = C = M. По документам нет: сертификат ссылается на другой норматив, и проектное согласование придётся проходить заново. Кроме того, ГОСТ 17376-2001 формально написан под углеродистую и низколегированную сталь, поэтому для нержавеющей детали в договоре отдельно указывают и размерный, и материальный стандарт.
Ответ: Подрезка концов на 2–3 мм для выравнивания зазора практикуется, но уменьшает длину и сдвигает деталь относительно проектного положения, поэтому требует согласования. Гнуть его нельзя: деформация зоны пересечения сводит на нет смысл штампованной геометрии и добавляет напряжения именно там, где запас минимален.

0086 193 3990 0211


No.289, Рынок нержавеющей стали, район Синьву, Уси, Китай