Надёжный поставщик Hastelloy C276 (UNS N10276) обязан дать сертификат EN 10204 3.1 с номером плавки, подтвердить состав по молибдену (15,0–17,0 %) и вольфраму (3,0–4,5 %) через PMI-контроль и держать на складе нужные формы — лист, плиту, полосу, пруток, поковки. Сплав стоит в 3–5 раз дороже 316L, поэтому подмена материала остаётся главным риском при закупке. Ориентировочная цена — 35–85 $ за кг в зависимости от формы, объёма и требований к сертификации.
Hastelloy C276 поставщик: лист、плита、полоса、пруток、круг、поковки、проволока
1. Подпись C276 — вольфрам.Содержание W 3,0–4,5 % вместе с Mo 15,0–17,0 % отличает сплав от Inconel 625 (Mo ≈ 9 %, вольфрама нет) и от 316L. Нет вольфрама в паспорте — это не C276.
2. Цена ниже 35 $/кг для листа или прутка — красный флаг.Себестоимость никеля и молибдена не позволяет отдать настоящий сплав дешевле рынка.
3. Сертификат EN 10204 3.1 с номером плавки обязателен, и номер плавки проверяется у завода-изготовителя, а не у перекупщика.
4. PMI требуется по ASME B31.3 п. 344.7, ASME VIII Div. 1 UG-93 и NACE MR0175/ISO 15156.Для ответственных узлов это требование кодекса, а не пожелание.
5. Часто C276 избыточен.Для обычной морской воды дуплекс 2205 или 2507 даёт 40–60 % экономии без потери ресурса.
6. Берите формы с одной плавки.Смешение партий усложняет сварку и приёмку, а иногда и лишает смысла весь запас по коррозии.
Hastelloy C276 — никель-хром-молибден-вольфрамовый сплав с рекордно низким углеродом (≤ 0,01 %). Именно этот углерод и делает сплав работоспособным в сварном состоянии: карбиды по границам зёрен не выделяются, сенсибилизация зоны термического влияния не развивается, и после сварки не нужно проводить термическую обработку. Для аппаратов, которые варят на монтаже, это экономит и деньги, и время.
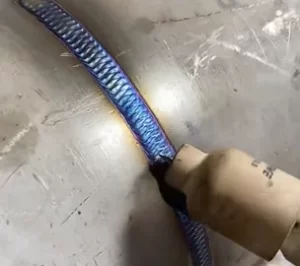
Сварка сплава Hastelloy C276
Hastelloy C276 держит и окислительные, и восстановительные среды одновременно. Это редкое сочетание: 316L хорошо работает в окислительных кислотах, но разрушается в соляной; Hastelloy B-2 держит соляную, но не переносит окислителей. C276 закрывает оба случая.
Мировая цепочка поставок Hastelloy C276 выглядит так: Haynes International (США, владелец торговой марки), VDM Metals (Германия, W.-Nr. 2.4819), ATI, Special Metals, японская прокатка (Nippon Yakin) — это заводы-производители. Дальше идут сервисные центры и дистрибьюторы, которые режут, полируют, комплектуют партии и выдают сертификаты. В России и СНГ работают в основном дистрибьюторы и складские операторы — собственного производства этого сплава в регионе нет, поэтому качество цепочки поставок зависит от того, насколько прозрачна прослеживаемость до конкретной плавки.
Именно здесь и появляется разница между поставщиком и перекупщиком. Поставщик Hastelloy C276 отвечает за происхождение металла, ведёт учёт по номерам плавок и может подтвердить химию на входном контроле. Перекупщик продаёт «просто лист C276» без привязки к плавке — и когда на объекте всплывает расхождение по молибдену, отвечать уже некому.
Полный сортамент по марке, включая лист, плиту, полосу и пруток, приведён на странице материала «хастеллой» на сайте [jnalloy.ru](https://www.jnalloys.ru/материал/хастеллой/); там же указаны стандарты на каждую форму.
Цена на Hastelloy C276 у поставщика не фиксированная. Она собирается из стоимости никеля (примерно 55–60 % массы), молибдена (15–17 %) и вольфрама, плюс технологическая надбавка за форму и уровень испытаний. Никель на LME двигается ежедневно, поэтому заводской «сюрчардж» обычно пересматривают раз в месяц. Цифры ниже — ориентировочные рыночные цены на 2026 год, без доставки, пошлины и местного налога.
| Форма поставки | Типичный диапазон, $/кг | Что входит |
| Лист, плита (ASTM B575) | 35–65 | Горячая/холодная прокатка, травление, EN 10204 3.1 |
| Пруток, круг (ASTM B574) | 40–75 | Обточка или шлифовка, механические испытания |
| Полоса, лента | 42–70 | Холодная прокатка, промежуточный отжиг |
| Поковки (ASTM B564) | 55–100 | Ковка, термообработка, УЗК |
| Сварочная проволока (ERNiCrMo-4) | 60–110 | Чистота поверхности, размотка в катушки |
| Крепёж, мелкие детали | 70–120 | Механообработка, термообработка |
| Порошок (аддитивные технологии) | 80–150 | Атомизация, фракционный контроль |
Разброс внутри одной строки определяется диаметром, толщиной, допусками и объёмом. Короткие обрезки и прототипные партии идут по 60–105 $/кг и выше — сказываются потеря остатков, раскрой и оформление сертификатов. Проектные партии с третьей стороной (SGS, BV, TÜV) поднимают цену до 60–100 $/кг.
Важный практический момент: прежде чем сравнивать предложения, выясните, что именно входит в цену. Заголовочная цифра 45 $/кг может означать чёрный пруток «с завода», а 62 $/кг — тот же пруток, но после отжига, обточки, с механическими испытаниями, сертификатом EN 10204 3.1 и экспортной упаковкой. Второе предложение почти всегда выгоднее.
| Материал | UNS | Ориентировочная цена, $/кг |
| 316L | S31603 | 3–6 |
| Дуплекс 2205 | S32205 | 4–7 |
| Inconel 625 | N06625 | 40–85 |
| Hastelloy C276 | N10276 | 35–85 |
| Hastelloy C22 | N06022 | 40–95 |
C276 укладывается между 316L и C22. По никелю и молибдену он дороже 316L в 3–5 раз, но по средам с HCl и влажным хлором дешевле почти любого альтернативного решения при пересчёте на срок службы.
| Марка | UNS | σт, МПа | σв, МПа | PREN | КТР (CPT), °C | Макс. раб. T, °C | Цена, $/кг | Когда выбирать | Ключевое ограничение |
| 316L | S31603 | 170 | 485 | ~25 | 15–20 | 400 (окисл.) | 3–6 | Пресная вода, слабые среды | Питтинг в морской воде выше 25 °C, КРН в хлоридах > 60 °C |
| Дуплекс 2205 | S32205 | 450 | 620 | ~35 | 35 | 300 | 4–7 | Морская вода, нефтегаз, умеренные хлориды | Не держит HCl, ползучесть выше 300 °C |
| Супердуплекс 2507 | S32750 | 550 | 795 | ~43 | 60 | 250–300 | 9–14 | Морская вода, хлоридные среды | Не держит восстановительные кислоты |
| Inconel 625 | N06625 | 414 | 827 | ~51 | 60–80 | 650 | 40–85 | Морская вода, высокотемпературная прочность | Mo ≈ 9 %, без W — в горячем HCl уступает C276 |
| Hastelloy C22 | N06022 | 310 | 690 | ~66 | > 150 | 425–1090 | 40–95 | Сильно окислительные кислоты, азотная, «свободные» щели | Дороже, хуже в восстановительных средах, чем C276 |
| Hastelloy C276 | N10276 | 283–363 | 690–790 | ≈ 68 | > 120 | 425 (восст.) / 1090 (окисл.) | 35–85 | HCl любой концентрации, влажный хлор, смешанные кислоты, хлориды + восстановители | Не для горячей концентрированной HNO₃ и HF; охрупчивание 550–850 °C |
Рекомендация по выбору простая. Если среда восстановительная (HCl, разбавленная H₂SO₄, влажный хлор) и содержит хлориды — берите C276. Если среда сильно окислительная (горячая HNO₃, хлориды железа и меди с воздухом) и щелей в конструкции мало — C22 предпочтительнее. Если хлоридов нет, а нужна прочность и температура — 625 или 718.
| Параметр | Значение |
| Плотность | 8,89 г/см³ |
| Температура плавления | 1325–1370 °C |
| Теплопроводность (25 °C) | 9,8–10,4 Вт/(м·К) |
| Удельная теплоёмкость | 427 Дж/(кг·К) |
| Удельное электросопротивление | 1,30 мкОм·м |
| Модуль упругости | 205 ГПа |
| КТР (20–100 °C) | 12,6 × 10⁻⁶/°C |
| Твёрдость (отожжённый) | ≤ 100 HRB (175–225 HB) |
Плотность почти на 10 % выше, чем у углеродистой стали, — это напрямую влияет на расчёт массы аппарата и опор. Низкая теплопроводность (в 1,6 раза ниже, чем у 316L) означает, что при сварке тепло отводится хуже и подводить его нужно меньше. На практике это главная причина, по которой сварщики, привыкшие к нержавейке, «пережигают» шов на C276.
Согласно ASTM B575 / ASTM B574 (UNS N10276):
| Элемент | Мин, % | Макс, % | Типично, % | Роль в сплаве |
| Ni | 57,0 | ост. | ~57 | Основа; подавляет КРН в хлоридах |
| Cr | 14,5 | 16,5 | 15,5 | Окислительные среды, пассивная плёнка |
| Mo | 15,0 | 17,0 | 16,0 | Восстановительные кислоты, питтинг |
| W | 3,0 | 4,5 | 3,8 | Стойкость в горячем HCl, стабилизация плёнки |
| Fe | 4,0 | 7,0 | 5,5 | Баланс, снижение стоимости |
| Co | — | 2,5 | 1,0 | Остаточный |
| Mn | — | 1,0 | 0,5 | Раскисление |
| Si | — | 0,08 | 0,03 | Ограничен для чистоты границ |
| C | — | 0,01 | 0,005 | Ключевой предел — стойкость ЗТВ |
| V | — | 0,35 | — | Остаточный |
| P / S | — | 0,04 / 0,03 | — | Примеси |
Три элемента решают всё: хром отвечает за окислительные среды, молибден — за восстановительные кислоты и питтинг, вольфрам усиливает молибден в горячем HCl. Углерод ограничен до 0,01 % — именно это значение отделяет настоящий C276 от имитации. Если в сертификате нет строки по вольфраму или молибден ниже 14,5 % — материал не соответствует N10276, и никакие заверения поставщика это не исправят.
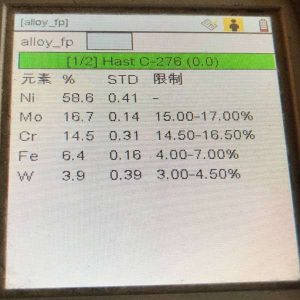
Hastelloy C276 Химический Состав
Минимальные требования ASTM B574 в отожжённом состоянии:
| Свойство | Мин. требование | Типичное значение | Комментарий |
| Предел текучести (0,2 %), МПа | 283 | 310–363 | В 1,7 раза выше 316L |
| Предел прочности, МПа | 690 | 720–790 | В 2,2 раза выше 316L |
| Относительное удлинение, % | 40 | 45–52 | достаточная пластичность для гибки, вальцовки |
| Твёрдость | — | 87–92 HRB | Контроль полноты отжига |
| Ударная вязкость | — | ≥ 120 Дж/см² (KV) | При −196 °C сохраняет вязкость |
Прочность Hastelloy C276 нельзя назвать выдающейся — по пределу текучести он уступает дуплексу и существенно уступает 718. Выбирают его не за прочность, а за коррозионную стойкость. Зато удлинение 40–52 % позволяет гнуть и вальцевать лист без трещин, чего не даст ни один высокопрочный никелевый сплав.
Практический вывод для приёмки: твёрдость 87–92 HRB — это индикатор того, что материал действительно прошёл отжиг при 1100–1150 °C со быстрым охлаждением. Если замер даёт заметно выше 100 HRB — либо сплав наклёпан, либо это вообще другой материал.
| Температура, °C | σв, МПа | σт, МПа | Отн. удлинение, % |
| 20 | 760 | 360 | 52 |
| 300 | 650 | 270 | 54 |
| 600 | 560 | 210 | 57 |
| 800 | 330 | 150 | 62 |
| Свойство | 20 °C | 200 °C | 400 °C | 600 °C |
| Теплопроводность, Вт/(м·К) | 9,8 | 12,8 | 16,4 | 20,0 |
| КТР, 10⁻⁶/°C | 12,6 | 12,4 | 13,2 | 13,6 |
| Модуль упругости, ГПа | 205 | 198 | 186 | 178 |
| Электросопротивление, мкОм·м | 1,30 | 1,24 | 1,26 | 1,30 |
Модуль упругости падает с нагревом примерно на 13 % к 600 °C — это учитывают при расчёте на устойчивость и компенсации температурных удлинений в обвязке. КТР близок к углеродистой стали, что важно при сварке C276 с углеродистыми патрубками: градиент меньше, чем в паре «аустенитная нержавейка — углеродистая сталь».
C276 держит восемь механизмов коррозии одновременно, и это его главное коммерческое преимущество.
Питтинговая коррозия. PREN по классической формуле (Cr + 3,3 Mo + 16 N) даёт около 55–65; с учётом вольфрама (PRENW = Cr + 3,3 (Mo + 0,5 W)) — до 68 и выше. Критическая температура питтинга (КТР/CPT) в растворе 6 % FeCl₃ + 1 % HCl превышает 120 °C — против 10 °C у 316L и 50 °C у супердуплекса 329J3L.
Щелевая коррозия. Критическая температура щелевой коррозии (КТЩ/CCT) по ASTM G48 метод D достигает 100 °C. Для фланцевых и болтовых соединений, где щели неизбежны, это определяющий параметр: у 316L КТЩ ниже 0 °C.
КРН. Никель выше 50 % вместе с ГЦК-структурой подавляет хлоридное растрескивание под напряжением как минимум до 200 °C. Именно поэтому C276 применяют в средах, где 316L растрескивается за считанные месяцы.
Общая и межкристаллитная коррозия. Углерод ≤ 0,01 % исключает выделение карбидов по границам зёрен. Испытание по ASTM G28 метод A (24 ч в кипящем 50 % H₂SO₄ с Fe₂(SO₄)₃) на правильно отожжённом металле не показывает признаков межкристаллитного поражения — ни в основном металле, ни в ЗТВ.
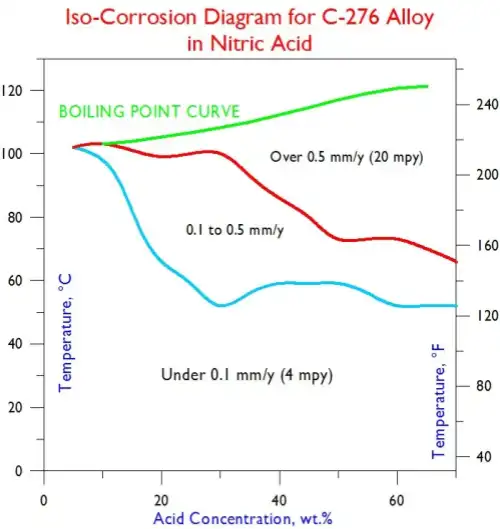
Hastelloy C276 Анализ Коррозионной
| Среда | 316L, мм/год | Alloy 20, мм/год | Inconel 625, мм/год | C276, мм/год |
| 10 % HCl, 60 °C | 8,5 | 2,1 | 0,8 | 0,05 |
| 50 % H₂SO₄, 80 °C | 12,0 | 0,9 | 0,4 | 0,03 |
| 10 % H₃PO₄, кипение | 0,8 | 0,15 | 0,1 | 0,02 |
| Морская вода, 25 °C | питтинг | 0,003 | 0,001 | 0,0005 |
| Влажный Cl₂, 50 °C | > 10 | 1,5 | 0,3 | 0,08 |
| FeCl₃, 50 °C | сильный питтинг | умеренный | минимальный | нет |
Разница видна не в цифрах самих по себе, а в кратности. В 10 % соляной кислоте при 60 °C C276 корродирует в 170 раз медленнее 316L и в 16 раз медленнее 625. Именно поэтому для узлов, которые физически нельзя заменить часто — днищ колонн, входных зон абсорберов, корпусов реакторов — выбор C276 закрывает вопрос коррозии на 15–25 лет.
Сплав соответствует NACE MR0175/ISO 15156 для кислых сред с H₂S, что делает его применимым в нефтегазовом оборудовании без дополнительных ограничений по твёрдости.
Рекомендуемый диапазон рабочих температур Hastelloy C276 — от −196 °C до +425 °C в восстановительных средах и до +1090 °C в окислительных (кратковременно). При криогенных температурах сплав сохраняет ударную вязкость выше 120 Дж/см² — редкое свойство для никелевого сплава такого состава.
Критическая зона — 550–850 °C. В этом интервале в сплаве выделяются μ-фаза и карбиды, падает пластичность и коррозионная стойкость. Охрупчивание необратимо: полевой термической обработкой его не снять, помогает только повторный отжиг с закалкой, что для готового аппарата невозможно. Отсюда практическое правило: не варите C276 с длительным пребыванием выше 600 °C и не эксплуатируйте сплав в этой зоне длительно.
| Температура, °C | Прочность сохраняется | Коррозионная стойкость | Примечание |
| −196 | да, КV > 120 Дж/см² | да | Криогеника, СПГ |
| 20–300 | да | да | Основной рабочий диапазон |
| 400–425 | да | да | Верхняя граница для восстановительных сред |
| 550–850 | частично | падает | Выделение μ-фазы и карбидов — избегать |
| > 900 | падает | падает | Только кратковременно, окислительные среды |
Hastelloy C276 варят всеми стандартными способами: РИГ (GTAW), МИГ (GMAW), ММА (SMAW), САП с соответствующим флюсом. Присадочный материал — ERNiCrMo-4 (проволока) или ENiCrMo-4 (электроды). Сварочная проволока должна быть того же класса, что и основной металл, и это первое, что стоит проверить в спецификации: случаи, когда корень шва варили ERNiCr-3 (класс Inconel 82), заканчивались растрескиванием корневых проходов и полной переваркой стыков.
Ключевые ограничения: тепловложение 0,5–1,5 кДж/мм, межпроходная температура не выше 120–150 °C, узкая валиковая техника, обязательный поддув аргоном корня. Зона должна быть чистой: сплав чувствителен к сере, фосфору и свинцу, поэтому мелованные карандаши, маркерные краски и смазки перед сваркой удаляют.
| Дефект | Причина | Решение |
| Горячие трещины в шве | Загрязнение серой/фосфором, большое тепловложение, неудачная геометрия шва | Зачистить кромки до металлического блеска, снизить погонную энергию, увеличить радиус шва |
| Трещины в корне | Неправильный присадочный материал (ERNiCr-3 вместо ERNiCrMo-4), нет поддува | Применить ERNiCrMo-4, обеспечить поддув, проконтролировать зазор 1–3 мм |
| Питтинг в ЗТВ | Перегрев, неполный отжиг, окалина | Ограничить тепловложение, зачистить обесцвечивание, при необходимости провести полный отжиг |
| Пористость | Влага, масло, недостаточная защита газа | Просушить, обезжирить ацетоном, увеличить расход защитного газа |
| Охрупчивание | Длительное пребывание при 550–850 °C | Устранить выдержку в этом интервале, ускорить охлаждение |
Механообработка требует отдельного разговора. C276 наклёпывается мгновенно, поэтому работают на низких скоростях с большой подачей — по сухому жёсткому режиму, не «проглаживая» поверхность. Ориентир для торцевого фрезерования: обороты в диапазоне 130–150 об/мин при подаче около 100 мм/мин и малой глубине за проход. Как только инструмент начинает скользить по наклёпанному слою, он садится за секунды. Свёрла, метчики и развёртки затачивают с увеличенными передними углами и обязательно подают СОЖ под давлением.
Химическая и нефтехимическая промышленность. Реакторы уксусной кислоты, PTA-окислители, конденсаторы серной кислоты, тарелки и внутренние устройства колонн. В PTA-реакторе трубный пучок верхнего газового выхода работает в уксусной кислоте с бромидами — там ресурс 8–10 лет даёт только C276.
Мокрое хлорное окружение. C276 — один из немногих материалов, стойких к влажному Cl₂, гипохлориту и диоксиду хлора. Это охладители влажного хлора в хлор-щелочном производстве, башни отбелки в целлюлозной промышленности.
Десульфуризация дымовых газов (FGD). Здесь важна не марка «вообще», а конкретная зона. Входная зона абсорбера (Cl⁻ 30 000–50 000 ppm, 60–80 °C, pH 2–4, летучая зола как абразив) требует C276 или C22. Выходная зона часто обходится C22 или 625 — это позволяет снизить стоимость аппарата без потери ресурса. Именно такие решения и отличают инженера-поставщика от продавца «металла по прайсу».
Целлюлозно-бумажная промышленность. Варочные котлы и отбельные линии — среда с хлоридами и окислителями одновременно.
Обеззараживание воды и опреснение. Узлы дозирования гипохлорита и диоксида хлора, где большинство сплавов выходит из строя за сезон.
Показательный пример из практики: на химическом производстве входную зону абсорбера FGD изначально выполнили из 316L. Питтинг по сварным швам проявился через 14 месяцев, пришлось останавливать линию. Замена входной секции на C276 дала прогнозируемый ресурс 20+ лет при удорожании этой части аппарата примерно на 40 %. Пересчёт на весь корпус показал, что удорожание составило лишь 8 % от общей стоимости — потому что остальные зоны остались на дешёвых марках.
Hastelloy C276 Химическая и нефтехимическая промышленность
Это главный раздел для тех, кто ищет поставщика, а не материал. Разница между случайной площадкой и специализированным поставщиком никелевых сплавов стоит от одного простоя до нескольких миллионов долларов.
1. Номер плавки.Каждая партия листа, плиты или прутка должна иметь номер heat number в паспорте. Поставщик не должен уходить от этого вопроса.
2. Сертификат EN 10204 3.1(для ответственных проектов — 3.2 от независимого инспектора). Сертификат 2.1 или «copy» не годится для ответственных узлов.
3. Происхождение металла.Завод-производитель, а не «склад». Оригинальные сертификаты Haynes, VDM, ATI, Nippon Yakin имеют собственную систему проверки номера плавки — эту проверку можно и нужно делать.
4. Результаты PMI.Если у поставщика нет собственного XRF-анализатора — это уже вопрос. Серьёзный поставщик проводит PMI по каждой партии и предоставляет протокол.
5. Состояние и форму.Отжиг при 1100–1150 °C с быстрой закалкой; фактические твёрдость и механические свойства, а не только «соответствует стандарту».
6. Реальную складскую программу.Наличие ходовых толщин и диаметров в наличии, а не «под заказ 12–16 недель», сокращает сроки проекта вдвое и снижает риск подмены при срочном докомплектовании.
1. Цена существенно ниже рынка (для листа и прутка ниже 35 $/кг) — почти наверняка 625, C22 или 316L.
2. Отказ предоставить сертификат до оплаты.
3. Сертификат без номера плавки, «переизданный» или с переснятой картинкой.
4. Нет физического адреса, склада, фотографий металла.
5. Уклончивые ответы на технические вопросы — про PREN, про вольфрам, про присадочный материал.
| Если вам нужно… | Ищите поставщика… | Потому что… |
| Одна плавка на всю партию аппарата | Со складской программой и учётом по плавкам | Смешение партий усложняет сварку и приёмку |
| Сертификат 3.2 с независимым инспектором | С опытом проектных поставок | Требуется цепочка документов, а не одна бумага |
| Срочная докомплектация | С собственным запасом ходовых размеров | Дозаказ «под заказ» — это 8–16 недель |
| Нестандартные размеры | С собственной резкой (лазер, гидроабразив) | Меньше отходов и промежуточных перепродаж |
| Техническая поддержка по сварке | С инженером, а не только менеджером | Помогает подобрать присадку и режимы |
| Минимальный риск подмены | С обязательным PMI каждой партии | Только анализ состава закрывает вопрос |
В обсуждениях на r/metallurgy, r/Welding и r/Machinists тема C276 всплывает снова и снова, и почти всегда это три сюжета: подмена материала, фальсификация сертификата и обрабатываемость.
Подмена. Инженеры постоянно подчёркивают, что C276, C22, 625 и 316L визуально неразличимы — все светлые, слабомагнитные, аустенитные. Стоимость отличается в разы, поэтому искушение подменить материал огромное. Диагностика простая, но требует прибора: PMI по вольфраму и молибдену. Важная оговорка, которую часто упускают: дешёвые портативные XRF-анализаторы плохо «видят» вольфрам. Если прибор калиброван слабо, он покажет W = 0 на настоящем C276 — и вы забракуете годный металл. Нужен либо лабораторный OES, либо сертифицированный прибор с калибровкой по вольфраму.
Фальсификация сертификатов. Типовые сценарии: изменённый номер плавки в реальном сертификате, «потерянный» оригинал, отсканированная чужая бумага с переклеенным штампом. Единственный рабочий способ — позвонить или написать на завод-изготовитель и запросить подтверждение по номеру плавки. У крупных производителей есть онлайн-порталы для такой проверки.
Обрабатываемость и здоровье. Механики описывают C276 как материал, который мгновенно наклёпывается при малейшем «проскальзывании» инструмента — типичный результат работы на слишком высоких оборотах. Второй повторяющийся мотив — защита дыхания при сварке: пары никелевых сплавов требуют принудительной вытяжки и респиратора с фильтрами класса P100, а не бытовой маски.
Два реальных случая, о которых писали в отраслевых разборах. В первом на НПЗ заказали трубы из C276 для хлоридной среды, но входной контроль PMI не провели. Через шесть месяцев появились точечные свищи; анализ показал, что материал — Alloy 400 (монель). Потери от простоя и замены превысили два миллиона долларов. Во втором на химическом производстве корень шва выполнили присадкой класса ERNiCr-3 для C22 — корневые проходы растрескались сразу после сварки, пришлось вырезать и переваривать все стыки. Оба случая закрывались 30-секундным PMI на приёмке.
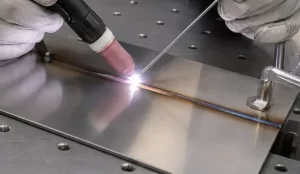
Правильная сварка сплава Hastelloy C276
Проблемы коррозии на практике. Чаще всего отказы связаны не с самим сплавом, а с зонами, которые «забыли» спроектировать под C276: застойные карманы, щели под прокладками, места сварки с углеродистой сталью. C276 занимает благородное положение в гальваническом ряду в морской воде, поэтому при контакте с углеродистой сталью корродировать будет сталь, а не сплав — это надо учитывать в проекте, иначе из строя выйдет соседний узел.
Альтернативы, к которым реально уходят. Инженеры, уставшие от цены C276, чаще всего переходят на C22 (если среда окислительная) или на супердуплекс 2507 и титан (если среда — обычная морская вода без восстановительных кислот). Обратный переход — с C276 на 625 — обычно происходит там, где нужна повышенная прочность и температура, а хлоридная агрессия умеренная.
| Материал | Когда лучше C276 | Когда хуже C276 | Цена относительно C276 |
| Hastelloy C22 | Сильно окислительные кислоты, свободные щели | Восстановительные кислоты (HCl, H₂SO₄ разб.) | +5–15 % |
| Inconel 625 | Нужна прочность и работа до 650 °C | Горячий HCl, питтинг в хлоридах | Сопоставимо |
| Супердуплекс 2507 | Обычная морская вода, нет HCl | Восстановительные кислоты, H₂S-среды | −70…−85 % |
| Титан Grade 2 | Морская вода, окислительные хлориды | Восстановительные кислоты, сухой хлор | −40…−60 % |
| 316L | Слабые среды, бюджетный проект | Всё агрессивное | −90 % |
Если среда — обычная морская вода и температура ниже 40 °C, C276 будет избыточным решением. Супердуплекс 2507 даёт достаточную стойкость за треть цены. Hastelloy C276 оправдан тогда, когда среда восстановительная (HCl, смешанные кислоты, влажный хлор) или когда температура хлоридной среды выше 60 °C, где нержавейка растрескивается.
Поставщик Hastelloy C276 закрывает весь сортамент по стандартам ASTM/ASME:
1. Лист и плита— ASTM B575 / ASME SB575; холоднокатаный лист 0,5–6,0 мм, горячекатаная плита 3–100 мм, размеры 1000×2000, 1500×3000, 2000×6000 мм, раскрой по чертежу.
2. Полоса и лента— ASTM B575 / ASTM B906; толщина от 0,1 мм.
3. Пруток и круг— ASTM B574 / ASME SB574; горячекатаный «чёрный», обточенный, шлифованный до h9.
4. Поковки— ASTM B564 / ASME SB564; под последующую механообработку.
5. Сварочная проволока— AWS A5.14 ERNiCrMo-4, электроды AWS A5.11 ENiCrMo-4.
6. Крепёж— ASTM B574; болты, шпильки, гайки, шайбы.
Ассортимент форм по марке и соответствующие стандарты удобно смотреть в разделе [прутки](https://www.jnalloy.ru/прутки/) — там же указаны размеры в наличии.
Ответ: Проведите PMI по вольфраму и молибдену. Настоящий C276 даёт W 3,0–4,5 %, Mo 15,0–17,0 %, Cr 14,5–16,5 %. Если вольфрам «нулевой» — это 625 или 316L. Важно: дешёвые XRF-анализаторы плохо определяют вольфрам, поэтому для приёмки нужен калиброванный прибор или лабораторный OES.
Ответ: В составе примерно 57 % никеля, 15–17 % молибдена и 3–4,5 % вольфрама — это дорогие биржевые металлы. Никель формирует около 55–60 % себестоимости сырья. Плюс жёсткие требования по испытаниям и сертификации. Поэтому C276 в 3–5 раз дороже 316L.
Ответ: C22 содержит больше хрома (20–22,5 % против 14,5–16,5 %) и лучше держит окислительные кислоты, включая горячую азотную. C276 с молибденом 15–17 % и вольфрамом 3–4,5 % сильнее в восстановительных средах — HCl, разбавленная H₂SO₄, влажный хлор. Для соляной кислоты берите C276.
Ответ: Только в средах без горячей соляной кислоты. 625 содержит около 9 % молибдена и вообще не содержит вольфрама, поэтому в 10 % HCl при 60 °C корродирует в 16 раз быстрее. Для морской воды при умеренной температуре 625 приемлем; для HCl — нет.
Ответ: ХН65МВ (ЭП567) — российский аналог семейства C276, соответствует W.-Nr. 2.4819. Однако состав отличается: железо в ХН65МВ ограничено примерно 1 %, тогда как в ASTM-версии C276 допускается 4–7 %. Поэтому при замене нужно сверять химию по конкретному сертификату, а не по общему названию группы.
Ответ: Минимум — EN 10204 3.1 с номером плавки и результатами химанализа и механических испытаний. Для ответственных узлов (сосуды под давлением, кислый газ) — EN 10204 3.2 от независимого инспектора. Сертификат 2.1 не подтверждает состав конкретной партии и для ответственных применений не годится.
Ответ: Для целого ряда проектов — да. ASME B31.3 п. 344.7, ASME VIII Div. 1 UG-93, NACE MR0175/ISO 15156 и API 5LC требуют подтверждения состава легированных материалов. Отсутствие PMI там, где он предписан кодексом, — это нарушение и юридическая ответственность.
Ответ: Типично 87–92 HRB, что соответствует 175–225 HB. Заметно более высокая твёрдость означает либо наклёп, либо неполный отжиг, либо другой материал. Проверка твёрдости — быстрый и дешёвый способ отсеять грубую подмену.
Ответ: Как правило, нет. Углерод ≤ 0,01 % предотвращает выделение карбидов в ЗТВ, поэтому сплав работает в сварном состоянии. ТОСВ требуется только если металл был перегрет в зоне 550–850 °C или если этого прямо требует проектная спецификация.
Ответ: ERNiCrMo-4 для РИГ/МИГ и ENiCrMo-4 для РД. Использование присадки другого класса (например, ERNiCr-3 от Inconel 82) приводит к растрескиванию корневых проходов из-за несоответствия состава. Всегда проверяйте класс присадки в спецификации.
Ответ: Ориентируйтесь на нижнюю границу рынка 2026 года: лист и пруток — от 35–40 $/кг, поковки — от 55 $/кг. Если поставщик даёт настоящий C276 дешевле, чем 35 $/кг для ходовой толщины, вероятнее всего это Inconel 625, C22 или 316L под видом C276.
Ответ: Для ремонтных служб — лист ходовых толщин (3, 5, 6, 10 мм), пруток 20–60 мм и полосу. Это позволяет закрыть большинство внеплановых ремонтов без ожидания поставки. Срочный дозаказ нестандартных размеров у завода занимает 8–16 недель.

0086 193 3990 0211


No.289, Рынок нержавеющей стали, район Синьву, Уси, Китай