Переход AISI 304 (UNS S30400, отечественный аналог — 08Х18Н10) — приварная деталь трубопровода для соединения участков разного диаметра, бесшовная или штампосварная. Выпускается в двух исполнениях: концентрический переход 304 (оси большого и малого концов совпадают) и эксцентрический переход 304 (одна стенка плоская, оси смещены на половину разности диаметров). Сортамент — DN 15…DN 1200, длина по ГОСТ 17378-2001 и ASME B16.9 совпадает в большей части диапазона: DN 100 — 102 мм, DN 200 — 152 мм, DN 300 — 203 мм. Предел текучести ≥ 205 МПа, допуск на толщину стенки перехода AISI 304 — не менее 87,5 % номинала.
Переход AISI 304
1. Переход AISI 304 существует в двух исполнениях по ГОСТ 17378-2001:концентрическое (обозначение «К», исполнение 1) и эксцентрическое («Э», исполнение 2). Первое — для вертикальных участков, второе — для горизонтальных, где нельзя допустить газового или жидкостного мешка.
2. Ориентация эксцентрического перехода 304 — инженерное решение, а не правило из учебника.Классическая рекомендация Hydraulic Institute: источник выше насоса — плоская сторона вниз; источник ниже или после длинного горизонта — вверх. Упрощённое полевое правило «только плоской стороной вверх» даёт отказ на затопленном всасывании и на пульпе.
3. Толщина стенки нормируется снизу — не менее 87,5 % номинала, — но распределена неравномерно.По результатам разборки 38 нержавеющих деталей стенка на концах идёт с запасом, локальное утонение садится на конической части, а ультразвуковой замер даёт завышенные значения и зависит от ориентации преобразователя.
4. Переход 304 нельзя варить в диапазоне 425–870 °C.Карбиды Cr₂₃C₆ выедают хром по границам зёрен, и зона термического влияния теряет пассивную плёнку. Для монтажной сварки берите переход 304L или двухсертификационный материал 304/304L.
5. Такая деталь не «нейтральна».Для DN 150×100 скорость на малом конце растёт в 2,25 раза, коэффициент потерь K у эксцентрического перехода 304 на 15–20 % выше, чем у концентрического, а смещение оси (D₁−D₂)/2 нужно вводить в расчётную модель трубопровода.
6. На 304 нет запаса по хлоридам.PREN ≈ 18–19, молибдена нет. Критическая температура питтинга в 6 % FeCl₃ по ASTM G48 — около комнатной и ниже. Морская вода и гипохлорит для такой детали закрыты.
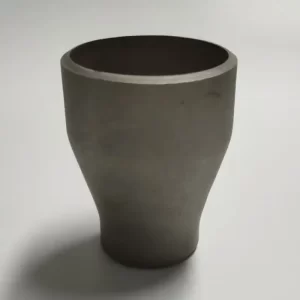
концентрический переход AISI 304
Эта деталь — единственная в трубопроводе, которая меняет не направление потока, а проходное сечение. Отвод поворачивает поток, тройник делит, заглушка закрывает, а переход AISI 304 отвечает за смену диаметра с минимальными потерями и без мешков, где скапливается газ или жидкость.
AISI 304 — аустенитная хромоникелевая сталь 18-8 с углеродом до 0,08 %. Большая часть таких деталей в пищевой, фармацевтической, нефтехимической отрасли и водоподготовке — именно из неё. В каталоге JN Alloy переход 304 входит в группу [фитингов BW]; материал описан в разделе [нержавеющая сталь].
Деталь выпускают двумя способами, и способ определяет, что придёт на объект:
1. Бесшовный переход AISI 304— раскатка трубной заготовки на оправке: либо раздают большой конец, либо обжимают малый. Швов нет, но при многостадийной штамповке эксцентрического исполнения на эксцентриковом конце появляются надрезы, наплывы на внутренней стенке и овальность.
2. Штампосварной переход 304— гибка листа: для крупных диаметров один продольный шов, для малых и эксцентрических — два полукорыта и два шва. Каждый шов — точка контроля, зато стенка выходит равномернее.
Для DN 300 и выше штампосварное исполнение дешевле и технологичнее; для DN 15-150 обычно берут бесшовный переход 304.
Концентрическое исполнение похоже на конус и сохраняет ось трубы. Эксцентрический — тот же конус, у которого одна образующая параллельна трубе: эта сторона называется плоской, а оси концов смещены на (D₁−D₂)/2.
| Критерий | Концентрический переход 304 | Эксцентрический переход 304 |
| Ориентация трубопровода | Вертикальные участки, дренаж, линии от аппаратов | Горизонтальные участки, обвязка насосов, этажерки |
| Совпадение осей | Да | Нет, смещение (D₁−D₂)/2 |
| Риск газового мешка | Высокий на горизонтали | Управляется ориентацией плоской стороны |
| Всасывание насоса | Не применять на горизонтали | Применять; ориентация — по источнику питания |
| Слив через низ | Возможен мешок в низшей точке | Плоской стороной вниз — полный дренаж |
| Среда с твёрдыми включениями | Осаждение без специальных мер | Плоской стороной вниз — осаждения меньше |
| Коэффициент потерь K | 0,04–0,07 при полуугле ≤ 7° | На 15–20 % выше |
| Симметрия потока | Симметричный, минимальная турбулентность | Несимметричный, скорость выше по наклонной стороне |
| Деформация при сварке | Проще сборка по оси | Нужна выверка плоской стороны — риск разворота на 180° |
Если деталь соединяет два участка на вертикали, вопрос закрыт: берут концентрическое исполнение. Как только участок горизонтальный и появляется насос, P&ID или этажерка с опорами, считают фазы и дренаж, и решение принимают по среде, а не по привычке.
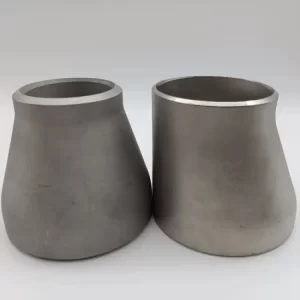
Переход AISI 304
ГОСТ 17378-2001 задаёт конструкцию и размеры двух исполнений в диапазоне D 26,9…508 мм (исполнение 1) и 38…530 мм (исполнение 2) при условном давлении до 16 МПа и температуре от −70 до +450 °C. Общие технические условия — ГОСТ 17380-2001 (гармонизирован с ISO 3419-81, изменения № 1 от 2006 г. и № 2 от 2019 г.).
| Параметр | ГОСТ 17378-2001 | ASME B16.9 |
| Типы | Концентрический «К» (исполнение 1), эксцентрический «Э» (исполнение 2) | Concentric Reducer, Eccentric Reducer |
| Диапазон | DN 15-DN 500 по стандарту; до DN 1000 по ТУ | NPS ½…NPS 48 |
| Толщина стенки | Задаётся заказом: T и T₁ для обоих концов | Задаётся заказом, не менее 87,5 % номинала |
| Допуск на длину | По ГОСТ 17380-2001 | ± 2 мм до NPS 24; ± 5 мм для NPS 26…48 |
| Обозначение | «Переход К 1-108×4−89×3,5 ГОСТ 17378-01», «Переход Э 108×4−89×3,5 ГОСТ 17378-01» | «Reducer, NPS 4 × 3, SCH 10S, ASTM A403 WP304, ASME B16.9» |
| Маркировка корпуса | По ГОСТ 17380-2001 | Изготовитель, марка A403 WP304, размер большой × малый, толщина стенки, номер плавки, буква W для сварного |
| Материал для 304 | Стандарт формально охватывает углеродистую и низколегированную сталь; коррозионностойкие марки (08Х18Н10, 12Х18Н10Т) поставляют по ТУ | ASTM A403 WP304 / WP304L — прямое нормирование |
Тонкость, на которой спотыкаются в переписке с изготовителем: ГОСТ 17378-2001 по области применения относится к углеродистой и низколегированной стали. Переход 304 в российской схеме — это сортамент по ГОСТ 17378 плюс материал по ТУ или по ASTM. Поэтому в спецификации указывают оба адреса: «Переход концентрический 108×4−89×3,5, 08Х18Н10 (AISI 304), размеры по ГОСТ 17378-2001, материал по ASTM A403 WP304». Иначе получите либо отказ, либо деталь с непроверяемой маркировкой.
Длина H зависит только от большего диаметра, а не от разности размеров. Это удобно при компоновке, но означает, что переход 304 DN 200×150 и переход 304 DN 200×100 имеют одинаковую строительную длину.
| DN большого × малого | Длина H, мм (ГОСТ 17378 / ASME B16.9) | Масса бесшовного, кг |
| DN 20 × 15 | 38 | 0,05–0,09 |
| DN 25 × 20 | 51 | 0,09–0,16 |
| DN 32 × 25 | 51 | 0,13–0,23 |
| DN 40 × 32 | 64 | 0,19–0,34 |
| DN 50 × 40 | 76 | 0,31–0,58 |
| DN 65 × 50 | 89 | 0,47–1,1 |
| DN 80 × 65 | 89 | 0,6–1,4 |
| DN 100 × 80 | 102 | 1,7–2,3 |
| DN 125 × 100 | 127 | 2,6–4,1 |
| DN 150 × 100 | 140 | 2,5–6,0 |
| DN 200 × 150 | 152 | 5,1–9,7 |
| DN 250 × 200 | 178 | 7,4–12,0 |
| DN 300 × 250 | 203 | 11–16 |
| DN 350 × 300 | 330 | 23–31 |
| DN 400 × 350 | 356 | 31–43 |
| DN 500 × 400 | 508 | 42–65 |
| DN 600 × 500 | 508 | 94 |
| DN 800 × 700 | 610 | — |
| DN 1000 × 900 | 610 | — |
Масса в ГОСТ 17378 приведена для углеродистой стали при конкретных сочетаниях T и T₁; переход 304 (плотность 8,0 против 7,85 г/см³) тяжелее примерно на 2 %. Скачок длины на DN 300 → DN 350 (203 → 330 мм) — не опечатка, а смена ряда заготовок: две детали одинакового номинала из разных ступеней раздвинут трассу на 127 мм, и это учитывают в изометрии.
| Параметр | ASME B16.9 | ГОСТ (по 17380-2001) |
| Наружный диаметр, NPS ½ – 2½ | +1,6 / −0,8 мм | По ГОСТ 17380 для соответствующего исполнения |
| Наружный диаметр, NPS 3 – 4 | ± 1,6 мм | — |
| Наружный диаметр, NPS 5 – 8 | +2,4 / −1,6 мм | — |
| Наружный диаметр, NPS 10 – 18 | +4,0 / −3,2 мм | — |
| Наружный диаметр, NPS 20 – 48 | +6,4 / −4,8 мм | — |
| Длина H | ± 2 мм (до NPS 24); ± 5 мм (NPS 26…48) | По ГОСТ 17380-2001 |
| Толщина стенки | Не менее 87,5 % номинальной | Обеспечение минимальной толщины, контроль УЗ |
| Внутренний диаметр конца | 0,8…6,4 мм в зависимости от размера | — |
| Угол фаски | 37,5° ± 2,5° (ASME B16.25 / B31.1) | 37,5° ± 2,5°, притупление 1,5 ± 0,8 мм |
Ключевой момент: у перехода AISI 304 нормируется не толщина, а её нижняя граница — 87,5 % номинала. Деталь законно может прийти с толщиной на 12,5 % меньше заказанной. Если по расчёту на прочность такого запаса нет, минимальную толщину указывают в заказе отдельным требованием и подтверждают по каждому концу.
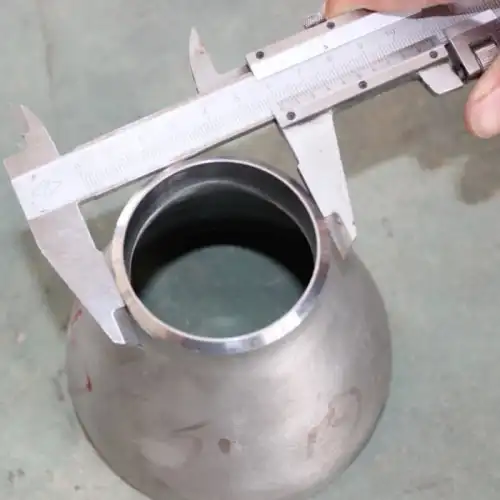
концентрический переход AISI 304 поставщик
Цены ниже — ориентировочные рыночные значения на конец 2026 года, FOB Китай, за бесшовный переход 304 (A403 WP304) со стенкой SCH 10S/40S. Они привязаны к котировкам никеля: при 8,5 % Ni никель даёт около 1,3 $/кг, хром (18 %) — ещё около 1,4 $/кг только в сырье.
| Типоразмер | Масса, кг | Цена, $/шт | Цена, $/кг |
| DN 50 × 40 | 0,4 | 2,5–4,5 | 6,3–11,3 |
| DN 80 × 65 | 0,9 | 5,0–9,0 | 5,6–10,0 |
| DN 100 × 80 | 2,0 | 11–19 | 5,5–9,5 |
| DN 150 × 100 | 3,5 | 20–33 | 5,7–9,4 |
| DN 200 × 150 | 7,0 | 39–66 | 5,6–9,4 |
| DN 300 × 250 | 14 | 78–133 | 5,6–9,5 |
| DN 500 × 400 | 50 | 280–470 | 5,6–9,4 |
| DN 600 × 500 | 94 | 560–940 | 6,0–10,0 |
Что двигает цену перехода AISI 304: исполнение (эксцентрический дороже концентрического на 10–25 % — нужны отдельные штампы на каждую половину и больше отходов); толщина стенки (SCH 10S дешевле SCH 40S на 20–30 % при том же DN); способ изготовления (бесшовный переход 304 на малых размерах дороже штампосварного на 15–25 %, а от DN 300 — наоборот, дешевле на 30–40 %); размер партии (разница между «1 шт.» и «500 шт.» — 30–50 % по цене за штуку); сертификация (EN 10204 3.1 входит в цену, 3.2 с инспектором заказчика добавляет 3–8 %, испытание на МКК по ASTM A262 — 2–4 %).
К FOB при пересечении границы добавляются логистика, таможенное оформление и входной контроль, что даёт множитель 1,6–2,2 в конечной цене складской позиции. Перед заказом запрашивают актуальную котировку: никель и хром переписывают цену на переходы 304 чаще, чем раз в квартал.
| Марка материала | UNS | σт, МПа | σв, МПа | PREN | Макс. температура | Относительная стоимость | Рекомендуемое применение | Ключевое ограничение |
| Переход AISI 304 (WP304) | S30400 | ≥ 205 | ≥ 515 | 18–19 | 870 °C | 1,00 | Пищевые, фармацевтические и водные линии, азотная кислота | Сенсибилизация ЗТВ после сварки; хлориды |
| 304L (WP304L) | S30403 | ≥ 170 | ≥ 485 | 18–19 | 425 °C по ASME VIII Div. 1 | 1,02–1,05 | Сварные узлы без ТОСВ, криогеника | Ниже прочность, ограничение по температуре |
| 316L (WP316L) | S31603 | ≥ 170 | ≥ 485 | 24–26 | 425 °C | 1,35–1,50 | Хлоридсодержащие среды умеренной агрессивности, ЦБК | Питинг сохраняется при > 60 °C |
| 321 (WP321) | S32100 | ≥ 205 | ≥ 515 | 18–19 | 900 °C | 1,40–1,55 | Работа в диапазоне сенсибилизации, пар | Нет стойкости к хлоридам |
| 2205 (WP S32205) | S32205 | ≥ 450 | ≥ 620 | 34–36 | 300 °C | 1,6–1,9 | Морская вода, солёные среды, обвязка | Хрупкость при 475 °C, требования к сварке |
| 304H (WP304H) | S30409 | ≥ 205 | ≥ 515 | 18–19 | 870 °C, ползучесть | 1,03–1,08 | Высокотемпературные линии под давлением | Нужна ТОСВ или марки 321/347 |
Рекомендация: если переход 304 варится и после сварки не будет термообработан, между 304 и 304L выбирать нечего — только 304L. Разница в цене 3–5 %, а разница в ресурсе зоны термического влияния измеряется годами.
Согласно ASTM A403 / ASME SA403 (для листа — ASTM A240, для трубы — ASTM A312).
| Элемент | WP304, % | WP304L, % | Типично для 304, % |
| Углерод, C | ≤ 0,08 | ≤ 0,030 | 0,04–0,06 |
| Кремний, Si | ≤ 1,00 | ≤ 1,00 | 0,40–0,55 |
| Марганец, Mn | ≤ 2,00 | ≤ 2,00 | 1,10–1,40 |
| Фосфор, P | ≤ 0,045 | ≤ 0,045 | 0,030 |
| Сера, S | ≤ 0,030 | ≤ 0,030 | 0,002–0,010 |
| Хром, Cr | 18,0–20,0 | 18,0–20,0 | 18,2 |
| Никель, Ni | 8,0–10,5 | 8,0–12,0 | 8,2 |
| Азот, N | ≤ 0,10 | ≤ 0,10 | 0,05–0,08 |
| Железо, Fe | Остальное | Остальное | Остальное |
Хром (18–20 %) формирует пассивную плёнку Cr₂O₃ — она и держит стойкость перехода AISI 304. Никель (8–10,5 %) стабилизирует аустенит и обеспечивает пластичность, за счёт которой деталь штампуется и раскатывается без трещин. Углерод — единственный элемент, который одновременно повышает прочность и портит сварной шов; всё отличие 304L от 304 в нём одном.
| Свойство | WP304, мин. | WP304L, мин. | Типично для отожжённого 304 |
| Предел текучести (0,2 %), МПа | 205 | 170 | 250–310 |
| Предел прочности, МПа | 515 | 485 | 590–690 |
| Относительное удлинение, % | 40 | 40 | 50–60 |
| Твёрдость, HB | ≤ 201 | ≤ 217 | 150–175 |
| Ударная вязкость KV при −196 °C, Дж | Не нормируется | Не нормируется | 60–120 |
| Отношение σт/σв | 0,40 | 0,35 | ~0,45 |
Аустенитная структура не охрупчивается на холоде, поэтому переход AISI 304 работает в криогенике: при −196 °C ударная вязкость остаётся высокой. Это даёт редкую комбинацию — одна и та же деталь годится и для линии жидкого азота, и для трубопровода молока.
| Свойство | Значение |
| Плотность, г/см³ | 8,00 |
| Температура плавления, °C | 1400–1450 |
| Теплопроводность при 100 °C, Вт/(м·К) | 16,2 |
| Удельная теплоёмкость при 20 °C, Дж/(кг·К) | 500 |
| Электросопротивление при 20 °C, мкОм·м | 0,72 |
| Модуль упругости, ГПа | 193–200 |
| КТР (0–100 °C), 10⁻⁶/°C | 17,2 |
| Магнитные свойства | Немагнитен в отожжённом состоянии, слабомагнитен после холодной деформации |
Для монтажника важны две цифры. Теплопроводность 16,2 Вт/(м·К) вдвое ниже, чем у углеродистой стали: тепло концентрируется у шва. КТР 17,2 × 10⁻⁶/°C на 30–35 % выше — переход 304 на линии между жёстко закреплёнными аппаратами удлиняется заметно сильнее, и эта разница уходит в компенсаторы.
PREN для 304 считают как Cr + 3,3·Mo + 16·N; при нулевом молибдене и азоте 0,05–0,08 % получаем PREN ≈ 18–19. Это ниже порога 32, с которого начинается пригодность для морской воды. В испытании ASTM G48 (метод A, 6 % FeCl₃) критическая температура питтинга для перехода 304 находится в районе комнатной или ниже: образец питтингует при 20 °C за считанные часы.
Сварная деталь с двумя кольцевыми швами, поэтому МКК для него критична. При нагреве в диапазоне 425–870 °C (в части источников 425–815 °C) углерод диффундирует к границам зёрен и связывается с хромом в карбиды Cr₂₃C₆. Каждая частица карбида забирает примерно 16 атомов хрома на 6 атомов углерода, и прилегающая к границе зона опускается ниже 12 % Cr — порога устойчивости пассивной плёнки. Дальше электролит выедает границы, и шов разрушается по ЗТВ.
Что это значит для перехода 304 на практике:
1. Толстая стенка опаснее тонкой.При сварке листа 3 мм ЗТВ проводит в опасном диапазоне 30–60 с, карбиды только начинают выделяться. Для стенки 10 мм и более охлаждение медленнее, время измеряется минутами, и 304 сенсибилизируется заметно.
2. Многопроходная сварка деталей большого диаметра — худший случай:валик за валиком греет одну и ту же зону.
3. Термообработку на монтаже почти не делают.Аустенит требует закалки 1040–1120 °C с быстрым охлаждением; в трассовых условиях это невыполнимо, поэтому защита строится на выборе материала.
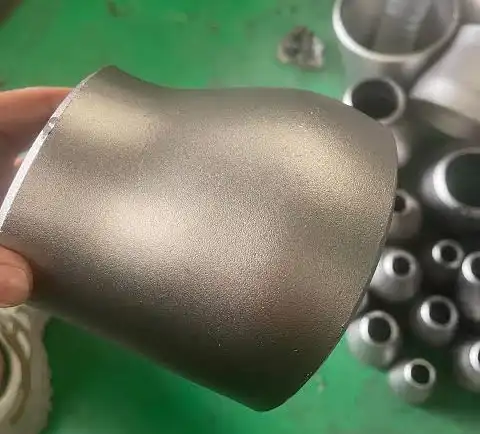
переход 304 нержавеющий поставщик
Современная металлургия решила вопрос за инженера: свыше 95 % мировой нержавеющей стали выпускают процессом AOD, а в нём снять углерод до 0,02–0,03 % проще и дешевле, чем остановиться ровно на 0,08 %. Поэтому основной объём листа и трубы идёт с двухсертификационным паспортом: углерод ≤ 0,03 % (уровень 304L) при хроме 18,0–20,0 % и никеле 8,0–10,5 %.
Практический вывод: первый вопрос изготовителю — «материал двухсертификационный?» Если да, спор 304 против 304L снимается: вы получаете свариваемость 304L по цене 304. Если сертификат только на 304 с углеродом 0,06–0,08 %, для сварного узла без ТОСВ это повод запросить другой материал.
| Среда | Концентрация / температура | Скорость коррозии перехода 304 | Вердикт |
| Азотная кислота HNO₃ | 65 %, 20 °C | < 0,1 мм/год | Пригоден, классическая среда для 304 |
| Азотная кислота HNO₃ | 65 %, 60 °C | 0,1–0,3 мм/год | Пригоден с запасом по стенке |
| Серная кислота H₂SO₄ | 5 %, 20 °C | > 1,0 мм/год | Не пригоден |
| Серная кислота H₂SO₄ | 96 %, 20 °C | < 0,1 мм/год | Пригоден (пассивация) |
| Уксусная кислота | 20 %, 20 °C | < 0,1 мм/год | Пригоден |
| Щёлочь NaOH | 10 %, 20 °C | < 0,1 мм/год | Пригоден |
| Щёлочь NaOH | 50 %, 100 °C | 0,1–0,5 мм/год | Ограниченно, риск щелочного КРН |
| Морская вода | — | питинг за недели–месяцы | Не пригоден |
| 3,5 % NaCl | 60 °C | питинг, щелевая коррозия | Не пригоден |
| Гипохлорит натрия NaClO | 5 %, 20 °C | интенсивный питинг | Не пригоден |
| Молоко, пиво, соки | — | практически нет | Пригоден, стандарт отрасли |
| Деионизованная вода | 80 °C, застой | риск КРН в застойных зонах | Пригоден при отсутствии застоя |
Итог по коррозии простой: деталь для окислительных сред, пищевых продуктов, слабых органических кислот и щелочей умеренной концентрации. Как только появляются хлориды и температура проходит 50–60 °C, переход 304 меняют на 316L, а при хлоридах вместе с высокой температурой — на дуплекс 2205.
| Температура | Состояние | Что происходит с деталью |
| −196 °C | Аустенит стабилен | Вязкость сохраняется, применим в криогенике |
| −70…+20 °C | Норма | Полный набор свойств по ASTM A403 |
| +425 °C | Граница для 304L | Практический предел длительной работы под давлением |
| +425…+870 °C | Сенсибилизация | Углерод связывается в Cr₂₃C₆, ЗТВ теряет стойкость к МКК |
| +540…+870 °C | Ползучесть | Напряжения ограничиваются ползучестью, 304L не применять |
| До +870 °C | Непрерывная служба | Предел для 304 в окислительных средах |
| До +925 °C | Кратковременная служба | Только периодический нагрев без нагрузки |
| Свыше +870 °C | Окалинообразование | Требуются 309S/310S или никелевые сплавы |
Важное расхождение, из-за которого возникает спор с проектировщиком: ASME Section VIII Div. 1 ограничивает 304L температурой 425 °C, тогда как таблицы допускаемых напряжений ASME B31.3 идут выше. Если в спецификации стоит переход 304L и температура среды 500 °C, это несоответствие коду, а не «небольшое превышение». Правильный выход в этом диапазоне — переход 321 или 347 (в отечественной номенклатуре 08Х18Н10Т, 12Х18Н10Т): титан или ниобий связывают углерод, и сенсибилизация не развивается.
Это тот пункт, где переход 304 ставят неправильно чаще всего, и где в отраслевой литературе есть настоящее расхождение.
Классическое правило. Hydraulic Institute формулировал его так: если источник жидкости расположен выше насоса, эксцентрический переход 304 ставится плоской стороной вниз, чтобы выделившиеся пузыри пара уходили обратно в источник. Если всасывающий трубопровод приходит после длинного горизонтального участка или жидкость подводится снизу, плоская сторона разворачивается вверх.
Упрощённое полевое правило. «На горизонтальном всасывании — только плоской стороной вверх» тиражируется в большинстве обучающих материалов. Оно верно для самого частого случая (чистая жидкость, источник ниже насоса) и неверно как универсальный закон.
| Условие | Что опаснее | Типовая ориентация перехода 304 |
| Чистая жидкость, источник ниже насоса | Газовый мешок в верхней точке | Плоской стороной вверх |
| Чистая жидкость, источник выше насоса | Задержка пара в детали | Плоской стороной вниз |
| Длинный горизонтальный участок всасывания | Газовый мешок | Плоской стороной вверх |
| Пожарный насос | Воздух на входе | Плоской стороной вверх |
| Пар, влажный газ, конденсат | Накопление жидкости | Плоской стороной вниз |
| Пульпа, суспензия, среда с твёрдыми частицами | Осаждение твёрдой фазы | Плоской стороной вниз |
| Полный дренаж линии при остановке | Остаток жидкости | Плоской стороной вниз |
| Трубопровод на этажерке | Отрыв низа трубы от опоры | Плоской стороной вниз |
| Вертикальный участок | — | Концентрический переход 304 |
Правильный вопрос звучит не «как положено по стандарту», а «что в этой линии соберётся, в каком месте и что это сделает с насосом». Соберётся газ — плоская сторона вверх, газ уходит по ней к насосу. Осядут твёрдые частицы или нужен дренаж — плоская сторона вниз, чтобы не было низшей точки. Оба варианта инженерно обоснованы, и в проекте фиксируют не только тип детали, но и её ориентацию на изометрии.
Что ещё требуется на всасывании:
1. Прямой участок перед деталью — 5…10 диаметров трубы. ANSI/HI 9.8 запрещает возмущающие поток детали ближе пяти диаметров от насоса.
2. Запас NPSHa относительно NPSHr — не менее 1,0…1,5 м для водяных систем.
3. Деталь не должна работать как опора: трубопровод поддерживается независимо, иначе перекос уходит в патрубок насоса.
4. Ориентацию фиксируют в акте: при разборе рекламации это первое, что спросит изготовитель насоса.
Масштаб ошибки в реальном случае: на перекачивающей станции деталь концентрического исполнения, поставленная плоской стороной вниз на горизонтальном всасывании, создал газовый мешок, перекрывший до 15 % площади входа на пуске. Расчётный NPSHa не добирал 0,8 м, насос работал с кавитацией — и виноватым сначала считали насос.
| Параметр | Формула / значение | Пример DN 150 × 100 |
| Отношение скоростей | V₂ = V₁ × (D₁/D₂)² | V₂ = 2,25 × V₁ |
| K, концентрический переход 304 | 0,04–0,07 при полуугле ≤ 7° | 0,05–0,07 |
| K, эксцентрический переход 304 | На 15–20 % выше | × 1,15 |
| Сужение против расширения | K выше при работе как диффузор | До 1,5–2× разницы |
| Потери напора | ΔP = K × ½ρV₁² | Зависит от K и скорости |
| Смещение оси (эксцентрический) | (D₁ − D₂)/2 | (168,3 − 114,3)/2 = 27 мм |
| Коэффициент концентрации напряжений SIF | i = 1,0 на обоих концах при плавном конусе | 1,0 |
| Зона эрозии | Малый конец, максимальная скорость | При абразиве — утолщённая стенка |
Три следствия, которые упускают чаще всего:
1. Смещение оси вводят в расчётную модель.27 мм для DN 150×100 и 55 мм для DN 300×200 — это дополнительные изгибающие моменты и другие отметки опор по обе стороны от перехода 304. Если эксцентричность не заложена в модель напряжений, расчёт формально не описывает реальную геометрию.
2. Короткая деталь ускоряет поток и повышает эрозию.На малом конце скорость выше в 2 и более раза, и для сред с песком или катализатором там появляется первая лунка. Решение — переход 304 с утолщённой стенкой или наплавкой конического участка.
3. Эксцентрический переход 304 даёт несимметричный поток.По наклонной стороне скорость выше, чем по плоской, и непосредственно за деталью профиль искажён. Поэтому перед расходомерами и на входе в насос деталь отодвигают на требуемый прямым участком, а не ставят «где удобно по компоновке».
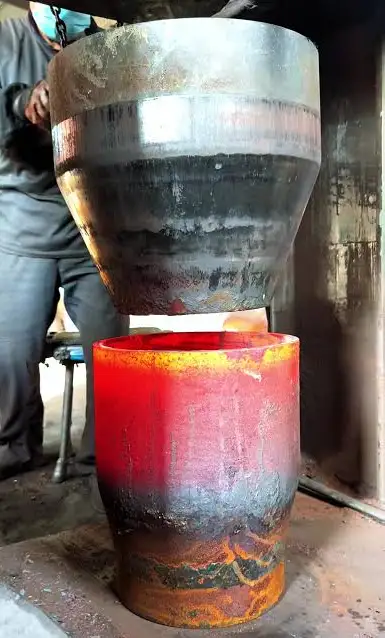
переход 304 нержавеющий Заводское производство
Присадочный материал. Для 304 и 304L — ER308L или ER308 по AWS A5.9; для покрытых электродов — E308L-16. Обе марки подходят к обоим основным металлам, но ER308L устойчивее к сенсибилизации.
Режим. РИГ для корня, ММА или импульсная РИГ для заполнения; тепловложение 0,8…1,5 кДж/мм; межпроходная температура не выше 150 °C; поддув аргона в корень обязателен — без него внутри шва остаётся окалина, а это будущий питинг.
Деталь нередко стыкуется с более толстой деталью — воротниковым фланцем, кованым фитингом, патрубком арматуры. Ступенчатая толщина создаёт концентратор напряжений, и код это регулирует.
| Требование | Источник | Значение |
| Плавность ступени толщин | ASME B31.1, п. 127.4.2 | Уклон не более 30° (1:3) |
| Внутренняя расточка при несовпадении ID | ASME B31.1 | Уклон не более 30°, с сохранением t(min) |
| Порог по отношению толщин | ASME B31.3, п. 328.4.2(5) | При отношении > 1,5:1 требуется геометрия по B16.25 |
| Циклические нагрузки | Инженерная практика | Уклон ≤ 18° у линии шва, при быстром пуске ≤ 15° |
| Варианты исполнения | — | Расточка фланца, проставка с расточкой, компактный фланец с уплотнительным кольцом |
Если отношение толщин перехода 304 и ответной детали превышает 1,5:1, разницу не «заливают» усилением шва: код требует именно геометрии — расточки или проставки с расточкой. Усиленный шов в этом месте работает как концентратор.
| Дефект | Причина | Решение |
| Смещение кромок («hi-lo») | Разные допуски на диаметр у перехода 304 и трубы, овальность | Нормировать смещение: ≤ 1,5 мм по ASME B31.1 п. 127.3(c), в практике — не более половины толщины стенки |
| Смещение выше порога | Овальность или разная толщина | Внутренняя расточка с сохранением t(min), разжим концов, доворот детали по окружности |
| Непровар корня | Малый зазор, высокая скорость сварки | Зазор 2,4…3,2 мм, контроль по РТД |
| Окалина и окислы внутри шва | Отсутствие поддува | Поддув аргона 10–15 л/мин, контроль цвета побежалости |
| Утонение стенки на малом конце | Неравномерная раскатка заготовки | Контроль УЗ по каждому концу, шлифовка с восстановлением t(min) |
| Завышенное усиление шва | Попытка усилить стык | Зачистка; для ответственных узлов внутреннее усиление не допускается |
| Трещины в ЗТВ | Сенсибилизация и агрессивная среда | Переход 304L или двухсертификационный материал, испытание по ASTM A262 |
ASTM A403 предусматривает испытание на сопротивление МКК по ASTM A262. При приёмке перехода 304 под агрессивную среду стоит прямо уточнить, по какой практике испытание выполнялось (A или E) и выполнялось ли вообще: это не формальность сертификата, а единственное документальное подтверждение стойкости ЗТВ.
Пищевая и молочная промышленность. Переход 304 связывает линии разных диаметров на розливе, в CIP-контурах и на обвязке ёмкостей. Требования — Ra ≤ 0,8 мкм, полное проплавление, отсутствие застойных зон; для молочных линий применяют исполнение по DIN 11866 и 3-A. Берут тонкостенное исполнение, а при сборке критично отсутствие смещения кромок: внутренний шов должен быть заподлицо, иначе на нём копятся остатки продукта.
Фармацевтика и чистые среды. Линии PW и WFI с Ra ≤ 0,5 мкм, где валидация требует документального подтверждения каждого стыка. Переход 304 встречается на вспомогательных контурах; на основных линиях чаще стоит 316L.
Водоподготовка и ХВО. Детали DN 100…400 на линиях осветлённой воды, солевых растворов, регенерации. Дешёвая и коррозионно достаточная позиция при отсутствии хлоридов выше 50–60 °C.
Химическая промышленность. Линии азотной и уксусной кислоты, обвязка реакторов. Поучительный случай: на линии уксусной кислоты переход 304 дал ножевую коррозию по швам за два года; после замены на 304L тот же узел ходил пять лет без следов коррозии и без течей. Это ровно тот случай, когда ресурс решает марка, а не толщина стенки.
тройник AISI 304 Химическая промышленность
Энергетика и теплообмен. Детали DN 200…500 в обвязке теплообменников, деаэраторов, подогревателей; при рабочих температурах выше 400 °C чаще берут 321 или 347.
Криогеника. Линии жидкого азота и кислорода: переход 304 сохраняет вязкость при −196 °C.
Экология и газоочистка. Детали в системах аспирации и мокрых скрубберов; ограничение — хлориды и гипохлорит в оборотной воде.
| Если участок или среда — | Выбирайте | Потому что |
| Вертикальный участок, любая среда | Концентрический переход 304 | Оси совпадают, сборка проще, потери минимальны, мешок не образуется |
| Горизонталь, чистая жидкость, источник ниже насоса | Эксцентрический переход 304, плоской стороной вверх | Газовый мешок уходит к насосу |
| Горизонталь, затопленное всасывание | Эксцентрический переход 304, плоской стороной вниз | Пар возвращается в источник |
| Влажный газ, пар, конденсат | Эксцентрический переход 304, плоской стороной вниз | Конденсат дренируется, а не задерживается |
| Пульпа, суспензия, абразив | Эксцентрический переход 304, стенка усилена | Нет низшей точки для осаждения, утолщение компенсирует эрозию |
| Сварной узел без ТОСВ | Переход 304L или двухсертификационный 304/304L | Сенсибилизация ЗТВ не развивается |
| Температура 425…800 °C | 321 или 347 | Титан и ниобий связывают углерод |
| Хлориды, морская вода, выше 60 °C | 316L; при высокой агрессивности — 2205 | PREN 304 не покрывает хлоридную среду |
| Криогеника до −196 °C | Переход 304 или 304L | Аустенит сохраняет вязкость |
| Трубопровод на этажерке | Эксцентрический переход 304, плоской стороной вниз | Низ остаётся прямым и опирается на конструкцию |
| Полный дренаж при остановке | Эксцентрический переход 304, плоской стороной вниз | Нет застойного объёма |
Когда НЕ выбирать переход AISI 304: морская вода и среды с хлоридами выше 50–60 °C; гипохлорит и влажный хлор; серная кислота средних концентраций; сварные узлы в диапазоне 425–870 °C без стабилизирующих добавок; участки с абразивным износом без усиления стенки.
Металл на концах мягче, чем в середине. Партия из 38 нержавеющих деталей была разрезана после замеров и показала характерную картину: концы по геометрии вышли точными, стенка распределена неравномерно — у торцов с запасом, а локальное утонение садится на конической части. Отдельный сюрприз — поверхностная твёрдость: у торцов она оказалась в среднем примерно на 35 % ниже, чем в среднем сечении. Вывод для входного контроля: пересчитывать твёрдость в предел прочности по эмпирической формуле и судить по этому пересчёту нельзя — оценка выйдет заниженной. Нужен сертификат, а при сомнениях — вырезной образец.
Ультразвук врёт системно, а не случайно. В том же исследовании ультразвуковой замер толщины давал завышенные значения, причём результат зависел от ориентации преобразователя: когда плоскость раздела совпадала с осью трубы, показание выходило чуть выше, чем при перпендикулярном положении. Для перехода 304 с криволинейной образующей это даёт разброс на ровном месте. Правильная практика — калибровать толщиномер по образцу с той же геометрией и брать несколько точек по окружности каждого конца, а не один замер «в удобном месте».
«Экономия» на эксцентрическом исполнении. Известен производственный компромисс: обрезать концентрический переход 304 по наклонной плоскости и продать как эксцентрический. Результат — эллиптический торец, несовпадение с прямой трубой и непровар по части периметра. Признак простой: у настоящего эксцентрического перехода 304 малый конец плоский и круглый, у обрезанного — скошенный эллипс. Это видно линейкой до сварки.
Спор о плоской стороне. На профильных площадках тема повторяется годами, и обе стороны приводят реальные случаи. Правы обе: правило «плоской стороной вверх» выведено для чистой жидкости и источника ниже насоса, а на затопленном всасывании и на пульпе оно даёт отказ. Продуктивный подход — фиксировать в проекте не правило, а обоснование: что собирается в линии, где и как это повлияет на насос.
Проверка марки в цехе. Быстрые способы отличить AISI 304 от 316 и от подделки: магнит — обе марки в отожжённом виде практически немагнитны, после холодной деформации дают слабую реакцию; капля кислотного теста — разница в окраске; спектрометр — точный ответ по Ni, Cr и Mo за минуту. Молибден отсутствует у 304 и присутствует у 316, это первый маркер. На входном контроле сварных узлов PMI дешевле одной переварки.
| Материал | Когда лучше перехода 304 | Когда хуже | Стоимость относительно |
| 304L | Сварные узлы без ТОСВ, толстостенные детали, криогеника | Линии под давлением выше 425 °C | 1,02–1,05 |
| 316L | Хлориды умеренной концентрации, морская атмосфера, ЦБК | Пищевые линии, где важна минимальная стоимость | 1,35–1,50 |
| 321 | Работа в диапазоне 425…900 °C, пар | Хлоридные среды, где полезен молибден | 1,40–1,55 |
| Дуплекс 2205 | Морская вода, солёные среды, нужна прочность | Ограничение 300 °C, сложнее сварка | 1,6–1,9 |
| AISI 310S | Окисление выше 870 °C | Хлориды, водные среды | 2,0–2,4 |
Разница в цене между переходом AISI 304 и деталью 316L — 35–50 %, и это тот случай, когда замена на 316L оправдана конкретной температурой и содержанием хлоридов в среде, а не «на всякий случай».
1. Концентрическое и эксцентрическое исполнение— бесшовные DN 15…300 и штампосварные DN 200…1200; материал ASTM A403 WP304/WP304L, размеры по ГОСТ 17378-2001 или ASME B16.9.
2. Кованые фитингииз AISI 304 — [группа кованых фитингов](https://www.jnalloys.ru/кованые-фитинги/) по ASTM A182 F304/F304L для высоких давлений и малых проходов.
3. Отводы, тройники, заглушки— тот же сортамент ASTM A403, полный ряд [фитингов BW](https://www.jnalloys.ru/фитинги-bw/).
4. Трубыпод стыковку — [трубы] по ASTM A312 TP304/TP304L.
5. Фланцыответных соединений — [фланцы] по ASTM A182.
Исполнение внутренней поверхности под заказ: травление, электрополировка до Ra ≤ 0,5 мкм, механическая полировка. Документы — EN 10204 3.1, при необходимости 3.2 с инспекцией заказчика, испытание на МКК по ASTM A262.
Ответ: 304L, если после сварки не будет термообработки. Разница в цене 3–5 %, а зона термического влияния перехода 304 при стенке 10 мм и многопроходной сварке сенсибилизируется. Ещё лучше — двухсертификационный материал 304/304L.
Ответ: Зависит от источника. Жидкость приходит снизу или после длинного горизонта — плоской стороной вверх, чтобы газ уходил к насосу. Источник выше насоса — плоской стороной вниз, чтобы пар возвращался в источник. Пульпа и линии с полным дренажем — плоской стороной вниз.
Ответ: PREN ≈ 18–19. Молибдена в стали нет, поэтому работает только базовая часть формулы Cr + 16N. Это ниже порога 32, с которого начинается пригодность для морской воды.
Ответ: До 870 °C в окислительных средах при непрерывной службе, до 925 °C при периодическом нагреве без нагрузки. Но 425–870 °C — зона сенсибилизации, поэтому для сварных узлов в этом интервале берут 321 или 347.
Ответ: Да, 08Х18Н10 — прямой отечественный аналог AISI 304 по составу. Учтите, что ГОСТ 17378-2001 формально охватывает углеродистую и низколегированную сталь, поэтому деталь из коррозионностойкой марки идёт по ТУ, и в спецификации указывают сортамент и материал отдельно.
Ответ: Для сред с песком, катализатором или суспензией — да. Скорость на малом конце растёт как квадрат отношения диаметров, и максимум эрозии приходится именно туда. Решение — утолщённая стенка на малом конце или наплавка конического участка.
Ответ: Длина привязана к большему диаметру, но внутри ряда есть ступени: DN 300 — 203 мм, а DN 350 — уже 330 мм. Переходы 304 из разных ступеней раздвигают трассу, и это учитывают в изометрии.
Ответ: По ASME B31.1 п. 127.3(c) максимальное внутреннее смещение не должно превышать 1,5 мм и в любом случае — по РТД. В практике для трубопроводов берут порог не более половины толщины стенки; для гигиенических линий по ASME BPE — менее 15 % толщины.
Ответ: По ASME B31.3 п. 328.4.2(5) требуется геометрия сопряжения: плавный уклон не более 30° по B31.1, расточка фланца или проставка с расточкой. Для циклических нагрузок уклон уменьшают до 18° и ниже. Усиление шва проблему не решает.
Ответ: Спектрометром — точно и за минуту; молибден отсутствует у 304 и есть у 316. Магнит в отожжённом состоянии почти не различает 304 и 316. Твёрдость на концах детали даёт заниженную оценку прочности, поэтому как замена сертификату не годится.
Ответ: В отожжённом состоянии практически нет. После холодной деформации (раскатка, гибка) часть аустенита превращается в мартенсит, и появляется слабая магнитная реакция. Заметный магнетизм — повод проверить, не пришла ли вместо 304 сталь другой группы.
Ответ: Указывайте пять параметров: исполнение (концентрический или эксцентрический), размер большого × малого, толщину стенки обоих концов, материал с нормой (ASTM A403 WP304L, при необходимости двухсертификационный) и стандарт размеров (ASME B16.9 или ГОСТ 17378-2001). Отдельным пунктом — минимально допустимая толщина стенки, если 87,5 % от номинала не подходит.
Переход AISI 304: размеры, ГОСТ 17378 и ASME B16.9
Переход AISI 304: концентрический и эксцентрический, размеры по ГОСТ 17378-2001 и ASME B16.9, допуски, монтаж и сварка. Гид для инженеров.

0086 193 3990 0211


No.289, Рынок нержавеющей стали, район Синьву, Уси, Китай