Отвод 304 — фасонный элемент трубопровода из аустенитной хромоникелевой стали (UNS S30400, EN 1.4301, 08Х18Н10), который меняет направление потока на 45°, 90° или 180°. Радиус изгиба задаёт стандарт: 1D — тип 2D по ГОСТ 30753-2001, 1,5D — тип 3D по ГОСТ 17375-2001, 3D–5D — гнутые отводы по проекту. Предел текучести ≥205 МПа, предел прочности ≥515 МПа, рабочий диапазон −196…+425 °C. Для сварных узлов применяют низкоуглеродный вариант 304L — тогда межкристаллитная коррозия по зоне термического влияния исключена без термической обработки.
Отвод 304 AISI Купить Нержавеющий Поставщик Производитель Цена
1. Геометрия важнее марки.Отвод 304 с радиусом 1D создаёт на 30–40 % большее гидравлическое сопротивление и заметно более неравномерное поле скоростей, чем отвод 1,5D. Экономия на радиусе возвращается эрозией на спинке и перегрузкой насоса.
2. Отвод не равен колену.Отвод 304 — приварной элемент под сварку встык по ГОСТ 17375-2001 / ASME B16.9. Колено — элемент под резьбу или приварку муфтой по ГОСТ 8969 / ASME B16.11. Их не взаимозаменяют ни по геометрии, ни по несущей способности.
3. Марка 304 без литеры «L» — это риск МКК.Сенсибилизация развивается в диапазоне 425–870 °C, то есть ровно в зоне термического влияния сварного шва. Для стенки от 3 мм и в агрессивной среде берут 304L.
4. PREN ≈ 18 — этого мало для хлоридов.При температуре выше 25–30 °C отвод 304 в хлоридной среде питтингует и растрескивается под напряжением. Нужен 316L либо дуплекс 2205.
5. Овальность и утонение стенки контролируют раздельно.Овальность ограничена 8 % по ASME B31.3 (в ответственных линиях — 5 % и ниже), утонение на растянутой стороне — не более 12,5 % от номинала.
6. Гигиенический сортаменттребует внутренней поверхности Ra ≤ 0,8 мкм, отсутствия застойных зон и сварки с поддувом аргона. Для молочных и фармацевтических линий есть отдельные стандарты: DIN 11866, 3-A, ASME BPE.
Отвод 304 — самый массовый фасонный элемент в линиях из хромоникелевой аустенитной стали. Причина простая: 18 % хрома и 8–10,5 % никеля дают устойчивую пассивную плёнку почти во всех нейтральных и слабоагрессивных средах, при этом материал остаётся дешёвым, пластичным и предсказуемым при сварке. Там, где среда — вода, пар, пищевые продукты, органические кислоты или слабые щёлочи, отвод 304 закрывает задачу без переплаты.
Конструктивно это либо вытяжка из трубы по рогообразному сердечнику (бесшовный крутоизогнутый отвод), либо холодная или горячая гибка трубы на дорне (гнутый отвод большого радиуса), либо сварка отдельных секторов (секторный, или штампосварной). Первый вариант — стандартный для DN 15–800, второй — от DN 50 и выше при радиусе 3D–5D, третий — для больших диаметров и нестандартных радиусов.
Стандартный сортамент линий BW из этой стали — на странице [фитингов под сварку встык](https://www.jnalloy.ru/фитинги-bw/); сама сталь описана в разделе [хромоникелевых аустенитных сталей](https://www.jnalloy.ru/материал/нержавеющая-сталь/). Там же приведены размерные ряды и допустимые отклонения.
Типовая область применения отвода 304 — линии воды и пара, пищевое и молочное оборудование, HVAC, системы пожаротушения, криогенные контуры, а также химические линии на азотной кислоте и органике. Там, где в среде появляются хлориды или сероводород, отвод 304 уступает место 316L, 321 или дуплексу.
| Тип отвода 304 | Типоразмер | Ориентировочная цена |
|---|---|---|
| Отвод 45° LR | 1/2–2 дюйма | $4,0–$6,5/кг |
| Отвод 90° LR | 1/2–2 дюйма | $4,0–$6,5/кг |
| Отвод 90° LR | 3–6 дюймов | $3,4–$5,5/кг |
| Отвод 90° LR | 8–12 дюймов | $3,2–$5,0/кг |
| Отвод большого диаметра | 14–24 дюйма | $3,0–$5,5/кг |
| Толстостенный / специальный отвод | По индивидуальному заказу | $4,5–$7,0+/кг |
Стоимость одной детали определяется не маркой как таковой, а тремя вещами: массой металла, коэффициентом отхода при изготовлении и наценкой за никель. Отвод 90° тяжелее отвода 45° примерно в 1,8–2,0 раза, а отвод 180° (калач) — в 3,5–4,0 раза. Крутоизогнутый гиб 1D легче гиба 1,5D той же проходной, но требует более сложной оснастки, и на малых партиях это перевешивает.
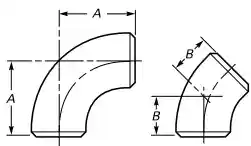
Отводы большого и малого радиуса
Второй фактор — способ изготовления. Бесшовный штампованный гиб дороже секторного сварного на 15–30 % при одинаковом размере, но у него нет швов в теле и предсказуемая геометрия. Секторный дешевле в производстве, однако каждый сварной шов — это дополнительный объём неразрушающего контроля.
Третий фактор — логистика и партионность. Ориентировочно, при закупке от DN 15 до DN 100 в партиях от сотни штук разница между 304 и 316L составляет 12–18 %, а между 304 и дуплексом 2205 — уже 55–70 %. Все приведённые значения — ориентировочные и зависят от курса никеля и текущей загрузки прокатных мощностей, поэтому под конкретный проект имеет смысл запрашивать актуальный расчёт.
| Фактор | Влияние на стоимость | Комментарий |
| Марка | +12–18 % за 316L, +55–70 % за 2205 | Разница пропорциональна котировкам никеля и молибдена |
| Угол | 45° = 1,0×; 90° = 1,8–2,0×; 180° = 3,5–4,0× | Пропорционально массе металла |
| Радиус | 1,5D — база; 1D ≈ −5…−10 % по массе | Но дороже по оснастке на малых партиях |
| Способ | секторный дешевле бесшовного на 15–30 % | Плюс стоимость НК каждого шва |
| Толщина стенки | растёт нелинейно (Sch 10 → Sch 40: ×1,6–1,8) | Масса и стоимость гибки |
| Параметр | 304 | 304L | 316L | 321 | 2205 (дуплекс) |
| UNS | S30400 | S30403 | S31603 | S32100 | S32205 |
| ГОСТ / EN | 08Х18Н10 / 1.4301 | 03Х18Н11 / 1.4307 | 03Х17Н12М2 / 1.4404 | 12Х18Н10Т / 1.4541 | — / 1.4462 |
| Предел текучести, МПа | ≥205 | ≥170 | ≥170 | ≥205 | ≥450 |
| Предел прочности, МПа | ≥515 | ≥485 | ≥485 | ≥515 | ≥620 |
| PREN | ≈18 | ≈18 | ≈24 | ≈19 | ≈35 |
| КТР (питтинг), °C | 10–25 | 10–25 | 25–40 | 15–25 | 45–55 |
| Макс. рабочая T, °C | 425 (сварка) | 425 | 425 | 815 | 300 |
| Относительная стоимость | 1,0 | 1,02–1,05 | 1,12–1,18 | 1,15–1,25 | 1,55–1,70 |
| Рекомендуемое применение | Вода, пар, пища, органика | Сварные пищевые и химические линии | Хлориды, море, пищевые линии с солью | Высокие температуры до 815 °C | Хлориды + прочность, тонкая стенка |
| Ключевое ограничение | МКК по ЗТВ; питтинг в хлоридах | Прочность ниже на 15–18 % | Молибден удорожает | Ti требует стабилизирующего отжига | Ограничение по T и свариваемости |
Разница между 304 и 304L — это не «прочность против коррозии», а один элемент: углерод. Химия остальных элементов совпадает, поэтому внешне и по механике в отожжённом состоянии отвод 304 и 304L почти неотличимы. Всё решает поведение шва.
| Свойство | Значение | Комментарий |
| Плотность, г/см³ | 7,93 | На 3 % легче никелевых сплавов |
| Температура плавления, °C | 1400–1450 | Зона сварки плавлением начинается от 1400 |
| Теплопроводность (100 °C), Вт/(м·К) | 16,2 | В 2,5 раза ниже углеродистой стали — отсюда коробление швов |
| Удельная теплоёмкость, Дж/(кг·К) | 500 | — |
| Удельное сопротивление (20 °C), мкОм·м | 0,73 | — |
| Модуль упругости, ГПа | 193 | Определяет пружинение при гибке |
| КТР (0–100 °C), 10⁻⁶/°C | 17,2 | На 50 % выше углеродистой стали — учитывать при жёсткой фиксации |
Низкая теплопроводность и высокий КТР — две причины, по которым отвод 304 ведёт при сварке: тепло концентрируется у шва, а металл сильно расширяется. Отсюда требования к симметричной последовательности швов и жёсткой фиксации.
Согласно ASTM A403 / ASTM A240 (UNS S30400):
| Элемент | Мин, % | Макс, % | Типично, % | Роль |
| C | — | 0,08 | 0,05 | Выше 0,03 % — риск сенсибилизации |
| Cr | 18,0 | 20,0 | 18,5 | Пассивная плёнка, PREN |
| Ni | 8,0 | 10,5 | 9,0 | Стабилизация аустенита, пластичность |
| Mn | — | 2,00 | 1,20 | Заменитель никеля, технологичность |
| Si | — | 0,75 | 0,45 | Раскисление |
| P | — | 0,045 | 0,030 | Снижает горячеломкость шва |
| S | — | 0,030 | 0,010 | При 0,02 % резко растёт риск горячих трещин |
| N | — | 0,10 | 0,06 | Упрочнение, вклад в PREN |
| Fe | — | — | ост. | Основа |
Никель на нижней границе (8,0 %) и углерод на верхней (0,08 %) — сочетание, которое формально соответствует 304, но даёт наименьший запас по коррозии. На практике сегодня большая часть проката и труб сертифицирована как «304/304L» dual-certified, то есть фактически имеет углерод ≤0,03 %.
| Показатель | 304 (ASTM A403) | 304L | Комментарий |
| Предел текучести (0,2 %), МПа | ≥205 | ≥170 | 304L на 17 % «мягче» |
| Предел прочности, МПа | ≥515 | ≥485 | — |
| Относительное удлинение, % | ≥40 | ≥40 | Отличная пластичность |
| Твёрдость, HB | ≤201 | ≤201 | По ASTM A403 |
| Ударная вязкость при −196 °C, Дж | ≥60 | ≥60 | Аустенит не имеет вязко-хрупкого перехода |
Практический вывод: предел текучести 205 МПа скромен, но для фасонной детали это не критично — она работает на изгиб и передаёт усилие на трубопровод, а не на изгиб собственного тела. Как только появляется наружное давление или вакуум, выигрывает дуплекс 2205 с 450 МПа.
Термообработка колена из стали 304
Физические характеристики отвода 304 совпадают с характеристиками материала трубы, поскольку из неё же он и изготавливается. Для расчёта компенсаторов важно помнить: КТР 17,2·10⁻⁶/°C и модуль упругости 193 ГПа дают существенно большее температурное удлинение, чем у углеродистой стали. На линии от 20 м при нагреве до 200 °C это разница в десятки миллиметров, которую должен воспринять именно гиб либо компенсатор.
PREN отвода 304 считается как Cr + 3,3×Mo + 16×N ≈ 18,5 + 0 + 0,96 ≈ 18–19. Это уровень, достаточный для пресной воды и окислительных сред, но недостаточный для хлоридов. Критическая температура питтинга отвода 304 в стандартном испытании по ASTM G48 (6 % FeCl₃) составляет всего 10–25 °C. Для сравнения: у 316L это 25–40 °C, у дуплекса 2205 — 45–55 °C.
Отвод 304 — сварной элемент: его минимум дважды приваривают к трубе. Каждый шов формирует зону термического влияния, которая проходит через диапазон 425–870 °C. Именно в этом диапазоне углерод мигрирует к границам зерна и связывает хром в карбиды Cr₂₃C₆. Каждая частица карбида «забирает» порядка 16 атомов хрома на 6 атомов углерода, и граница зерна обедняется хромом ниже порога 12 %, необходимого для пассивной плёнки. Результат — МКК, или «weld decay».
При 0,08 % углерода (марка 304) на карбиды уходит около 1,3 % общего хрома — этого достаточно, чтобы опустить границу зерна ниже порога. При 0,03 % (304L) «украденный» хром не превышает 0,5 %, и границы зерна сохраняют стойкость без термообработки. Проверяют это по ASTM A262 (метод E, медный купорос + серая кислота) на образцах ЗТВ.
В хлоридсодержащих средах при температуре выше 60 °C 304 склонен к КРН. Сварной шов и ЗТВ — концентраторы остаточных напряжений, то есть отвод 304 в горячей хлоридной линии — это наиболее уязвимая точка контура. Здесь работают два правила: либо снижать содержание хлоридов ниже ~50 ppm, либо уходить на 316L с молибденом, либо закрывать узел дуплексом.
| Среда | Скорость коррозии отвода 304 | Оценка |
| Азотная кислота 65 %, 20 °C | < 0,1 мм/год | Пригоден |
| Органические кислоты (уксусная, лимонная) | < 0,1 мм/год | Пригоден |
| Щёлочи NaOH до 20 %, 60 °C | < 0,1 мм/год | Пригоден |
| Разбавленная серная кислота до 5 %, 20 °C | 0,1–0,5 мм/год | Ограниченно |
| Серная кислота 10 %, 60 °C | > 1,0 мм/год | Не пригоден |
| Соляная кислота 3 %, 20 °C | > 1,0 мм/год | Не пригоден |
| Морская вода, 20 °C | питтинг | Не пригоден |
| Сероводородная среда (по NACE MR0175) | — | Не аттестован |
Отвод 304 хорошо работает в окислительных средах — там пассивная плёнка самовосстанавливается. В восстановительных средах (соляная, разбавленная серная кислота, влажные хлориды) она разрушается и не восстанавливается, и никакая марка аустенитной стали на основе только хрома здесь не помогает — нужны молибден и вольфрам.
Рекомендуемый диапазон: −196…+425 °C. Нижняя граница обусловлена не охрупчиванием (аустенит сохраняет ударную вязкость до −196 °C и ниже), а допустимыми напряжениями по ASME B31.3. Верхняя граница для сварного узла определяется не прочностью, а сенсибилизацией: от 425 °C начинается выделение карбидов, поэтому рабочая температура сварного узла из 304 без термообработки не должна её превышать.
Непрерывно 304 работает до 870 °C, периодически — до 925 °C, но это относится к материалу без сварных швов либо к стабилизированным маркам. Если узел эксплуатируется в диапазоне 425–870 °C постоянно, отвод 304 заменяют на 321 или 347 (титаном и ниобием стабилизированные) — они связывают углерод в стойкие карбиды TiC/NbC и не обедняют границы зерна.
| Температура | Предел текучести 304, МПа | Комментарий |
| 20 °C | 205 | База |
| 100 °C | 180 | Падение умеренное |
| 200 °C | 155 | — |
| 400 °C | 130 | Начало ползучести при нагрузке |
| 600 °C | 105 | Только для нестабилизированного металла без швов |
Отвод 304 изготавливают одним из трёх способов, и у каждого свои критичные параметры. Бесшовный крутоизогнутый отвод вытягивают из трубы по рогообразному сердечнику при 1050–1150 °C — важно не перегреть заготовку, иначе на спинке появляется мелкое зерно и трещины. Гнутый отвод получают дорновой гибкой: радиус 3D и более, дорн с шариками, обязательный бустер для компенсации натяжения. Секторный отвод сваривают из сегментов — здесь качество определяется квалификацией сварщика и объёмом неразрушающего контроля.
После формовки изделие проходит закалку от 1010–1120 °C с быстрым охлаждением (вода или воздух) — это растворяет карбиды и восстанавливает коррозионную стойкость. Отпуск в диапазоне сенсибилизации недопустим.
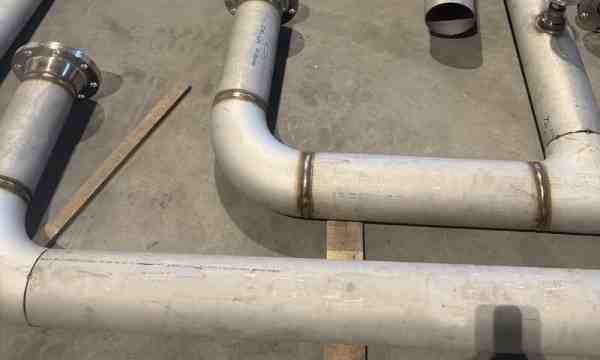
Сварка отводов из стали 304
При сварке отвода к трубе применяют РИГ (GTAW) с присадочным материалом ER308L, для корневого прохода обязателен поддув аргона. Тепловложение держат в диапазоне 0,5–1,5 кДж/мм, межпроходную температуру — не выше 150 °C. Присадка ER308L предпочтительнее ER308: в корне шва она даёт незначительное количество феррита, который подавляет горячие трещины, и одновременно низкий углерод в металле шва.
| Дефект | Причина | Решение |
| Гофры на внутренней (сжатой) стороне | Нет дорна или дорн мал; изношен прижимной башмак | Дорн с шариками, посадка на 1–1,5 шага за точку касания, замена башмака |
| Утонение стенки > 12,5 % на спинке | Малый радиус гибки; нет усилия бустера | Радиус от 3D, включить бустер, дорн по фактическому диаметру |
| Овальность > 8 % | Зазор в калибре, слабый зажим, гибка без дорна | Калибр по наружному диаметру (±0,1 мм), повысить усилие зажима |
| Трещины в шве | Масло или влага на кромках; неверная присадка; высокое тепловложение | Зачистка до металлического блеска, ER308L, контроль кДж/мм |
| МКК по ЗТВ | Сенсибилизация марки 304 при сварке стенки от 3 мм | Перейти на 304L либо применить ТО |
| Ржавые точки после монтажа | Железное загрязнение от инструмента и щёток по углеродистой стали | Отдельный инструмент для аустенита, пассивация по ASTM A967 |
| Непровар корня | Нет поддува аргона; большой зазор или смещение кромок | Поддув аргона (кислород в корне ≤ 0,5 %), сборка по фаске 37,5° |
Пищевая и молочная промышленность — крупнейший потребитель отвода 304. Молокопроводы, линии CIP и SIP, танки-хранилища, пивоварни: среда нейтральная или слабокислая, а гигиенические требования определяют не марку, а обработку поверхности. Внутренняя поверхность гиба должна иметь Ra ≤ 0,8 мкм, сварные швы — быть без подрезов и цвета побежалости, а сам узел — не иметь застойных карманов. Требования задают 3-A SSI, DIN 11866 и ASME BPE.
Фармацевтика идёт дальше: там применяют трубы и отводы с электрополировкой внутри, аттестованные по ASME BPE, для линий очищенной воды (PW) и воды для инъекций (WFI). Отвод 304 в такой линии — рядовой элемент, но каждое сварное соединение документируется и проверяется эндоскопом.
Отвод из стали марки 304 для фармацевтической промышленности
Тепло- и водоснабжение, HVAC, системы пожаротушения используют отвод 304 на циркуляционных линиях, где коррозионная нагрузка минимальна, а важны ресурс и стоимость. Здесь чаще берут тонкостенное исполнение Sch 10S, сваренное встык.
Криогенные контуры — отдельная ниша. Отвод 304 сохраняет ударную вязкость до −196 °C, поэтому его применяют в линиях жидкого азота, кислорода, СПГ и в криогенной технике. В этих системах критично не качество металла, а чистота и отсутствие влаги в шве.
Химические линии на азотной кислоте, уксусной и лимонной кислоте, а также линии щёлочей — ещё одна зона уверенного применения. Пример из практики: на заводе по переработке пищевых жиров линию из углеродистой стали перевели на отвод 304 после того, как коррозия за 14 месяцев дала три свища; прогнозируемый ресурс узла вырос с 1,5 года до 20 лет при том же диаметре.
Типичный антипример: приморский цех, где отвод 304 поставили «с запасом» вместо 316L. Хлориды из морского воздуха и промывочной воды дали питтинг по наружной стороне гибов уже через 8–14 месяцев, причём изнутри узел выглядел идеально. Вывод прост: при любой близости к соли отвод 304 не применяют, независимо от того, контактирует ли он с морской водой напрямую.
| Если ваша среда содержит… | Выбирайте | Потому что |
| Воду, пар, воздух, нейтральные растворы | Отвод 304 | Достаточная стойкость при минимальной стоимости |
| Пищевые продукты, молоко, пиво | Отвод 304L | Исключена МКК по ЗТВ, сварка без термообработки |
| Хлориды до 200 ppm, T < 60 °C | 316L | Молибден поднимает КТР на 15 °C |
| Морскую воду, рассолы, CIP-химию | 2205 или 2507 | PREN 35–42, стойкость к питтингу и КРН |
| Азотную и органические кислоты | Отвод 304 | Пассивная плёнка стабильна в окислительной среде |
| Постоянную работу при 500–800 °C | 321 или 347 | Стабилизация титаном/ниобием против МКК |
| Сероводород (sour service) | Дуплекс либо никелевый сплав | 304 не аттестован по NACE MR0175 |
| Тонкую стенку при высоком давлении | 2205 | Прочность 450 МПа вместо 205 МПа |
Когда отвод 304 не применять: любые хлориды при температуре выше 30 °C; соляная и разбавленная серная кислота; сероводородная среда без аттестации; постоянно работающие сварные узлы в диапазоне 425–870 °C.
Контрольный список при заказе: марка и её UNS-обозначение; угол (45/90/180°); радиус (1D, 1,5D, 3D, 5D) и тип (бесшовный/гнутый/секторный); номинальный диаметр и толщина стенки (или Schedule); стандарт (ГОСТ 17375-2001, ASME B16.9, ASTM A403); состояние поставки (закалка, травление, электрополировка); объём и виды неразрушающего контроля; требование к сертификату EN 10204 3.1 и прослеживаемости плавки.
Инженеры на r/Welding и r/metallurgy обсуждают отвод 304 в основном не из-за марки, а из-за шва. Три повторяющихся сюжета.
Первый — сенсибилизация на толстой стенке. Типичная история: узел из отвода 304 со стенкой 6 мм прошёл гидроиспытания, отработал полтора года, а потом дал течь строго по линии сплавления с трубой. Вскрытие показывает МКК по ЗТВ. Решение, к которому приходят в обсуждениях, всегда одно: с самого начала брать 304L либо выполнят сварку по валидированной технологии с ограничением тепловложения.
Второй — овальность и утонение после гибки. Когда гнутый отвод тянут на радиус 1,5D без дорна, овальность легко уходит за 10 %, а утонение спинки — за 15 %. На монтаже такая деталь не садится на ось трубы, при сварке появляется смещение кромок, и шов получается с непроваром. Приёмочный контроль по овальности и толщине стенки в трёх сечениях ловит это до монтажа, но только если его прописали в ITP.
Третий — железное загрязнение. Отвод 304 после монтажа покрывается точками ржавчины, хотя среда нейтральная. Причина — щётка или абразивный круг, которыми до этого обрабатывали углеродистую сталь. Частицы железа вминаются в поверхность и создают гальваническую пару. Лечится пассивацией по ASTM A967 и жёстким разделением инструмента.
Ещё один сюжет из практики закупок: под видом отвода 304 приходит материал с никелем 6–7 % (например, аналог A2/201). Внешне он неотличим, магнитом не проверяется наверняка, а в хлоридах деградирует за месяцы. Быстрый способ поймать подмену — PMI-анализ или рентгенофлуоресцентный контроль прямо на площадке: никель ниже 8 % сразу виден.
304L — прямая замена отвода 304 во всех сварных узлах. Дешевле 316L на 10–15 %, единственный минус — прочность ниже на 15–18 %. Для пищевых и химических линий это лучший выбор по умолчанию.
316L — добавляет 2–3 % молибдена, PREN вырастает с 18 до 24, КТР поднимается на 15 °C. Оправдан всюду, где есть хлориды, соль или агрессивные моющие средства. Дороже 304 на 12–18 %.
321 (12Х18Н10Т) — стабилизирован титаном, работает до 815 °C без риска МКК. Выбор для сварных узлов в диапазоне 425–870 °C. Дороже 304 на 15–25 %, требует корректного стабилизирующего отжига.
Дуплекс 2205 — прочность 450 МПа против 205, PREN 35, стойкость к КРН в хлоридах. Дороже 304 в 1,55–1,70 раза, но позволяет уменьшить толщину стенки и снять вес узла. Ограничен температурой 300 °C и требует строгого контроля тепловложения при сварке.
Отводы 304 выпускаются в нескольких исполнениях: крутоизогнутые бесшовные радиусом 1D и 1,5D с углами 45°, 90° и 180° по ГОСТ 17375-2001 и ГОСТ 30753-2001; гнутые радиусом 3D, 5D и более по проектной документации; секторные сварные для больших диаметров. Помимо гибов, тот же сортамент включает тройники (ГОСТ 17376-2001), переходы концентрические и эксцентрические (ГОСТ 17378-2001), заглушки (ГОСТ 17379-2001), а также кованые фитинги по ASTM A182. Размерный ряд — от DN 15 до DN 800 в бесшовном исполнении и до DN 1400 в сварном. Полный перечень позиций приведён в разделе [фитингов под сварку встык](https://www.jnalloy.ru/фитинги-bw/).
Ответ: Отвод 304 — приварной элемент с фаской под сварку встык по ГОСТ 17375-2001 или ASME B16.9, рассчитанный на полное давление трубы. Колено — элемент под резьбу или приварку муфтой по ГОСТ 8969 / ASME B16.11, обычно DN до 50 мм. Эти элементы не заменяют друг друга без пересчёта узла.
Ответ: Да, если стенка детали 3 мм и более. При 0,08 % углерода ЗТВ сенсибилизируется при нагреве 425–870 °C за 30–60 с, чего при сварке толстой стенки достаточно для начала выделения карбидов. 304L снимает вопрос полностью и не требует термообработки.
Ответ: По умолчанию 1,5D: он даёт меньшее гидравлическое сопротивление и меньшую эрозию на спинке. Радиус 1D берут только при жёстком ограничении по месту; он тяжелее по оснастке и создаёт более неравномерное поле скоростей. Радиус 3D и выше — когда линия работает с абразивной суспензией.
Ответ: Нет. PREN ≈ 18 и КТР 10–25 °C означают питтинг по наружной и внутренней поверхности уже при комнатной температуре. Для морской воды применяют 2205, 2507 или никелевые сплавы.
Ответ: Не более 8 % по ASME B31.3 для большинства линий; в ответственных и подводных системах — 5 % и ниже, в магистральных трубопроводах — не более 2–3 %. Считается как отношение разности максимального и минимального диаметров к номинальному.
Ответ: ER308L для всех проходов, включая корневой. Она даёт небольшое количество феррита в шве, что подавляет горячие трещины, и одновременно низкий углерод, снижающий риск сенсибилизации. Обязателен поддув аргона с содержанием кислорода в корне не более 0,5 %.
Ответ: Для 304L — нет. Для 304 при стенке от 3 мм и в коррозионно-активной среде — либо отжиг от 1010–1120 °C с быстрым охлаждением, либо переход на 304L. Отпуск в диапазоне 425–870 °C недопустим, так как сам вызывает сенсибилизацию.
Ответ: PMI или рентгенофлуоресцентный анализ на площадке: никель должен быть 8–10,5 %, хрома 18–20 %, молибдена — следы. Если никель ниже 8 %, это не 304. Магнитная проба здесь бесполезна: холоднодеформированный аустенит может слабо магнититься даже при правильном составе.
Ответ: Сварной узел без термообработки — до 425 °C. Непрерывная работа металла без швов допустима до 870 °C, но для сварных узлов в диапазоне 500–800 °C применяют стабилизированные марки 321 или 347. В криогенике отвод 304 работает до −196 °C и ниже без потери вязкости.
Ответ: Холодная гибка без дорна на радиус менее 2D приводит к овальности выше 10 % и утонению спинки. Если гибка неизбежна, применяют дорн с шариками и радиус не менее 3D, после чего обязателен контроль толщины стенки ультразвуком в трёх сечениях.
Ответ: Секторный сварной дешевле в изготовлении на 15–30 % при одинаковом размере, но в него добавляются сварные швы, каждый из которых требует неразрушающего контроля. На ответственных линиях суммарные затраты с учётом контроля и риска выравниваются или перевешивают в пользу бесшовного отвода.

0086 193 3990 0211


No.289, Рынок нержавеющей стали, район Синьву, Уси, Китай